カスタムキャップの品質管理は、予防、検証、記録という一連のプロセスです。生地の裁断前から始まり、装飾や縫製工程を経て、完成したキャップとパッケージが承認された基準に照らして検査された後にようやく完了します。最終的な抜き取り検査だけでは、繰り返される製造上のミスを確実に修正することはできません。
このガイドは、アパレルブランド、小売業者、流通業者、販促品バイヤーが、何を検査すべきか、いつ検査すべきか、そして受入基準を客観的にする方法を明確にするのに役立ちます。
仕様に品質を組み込む
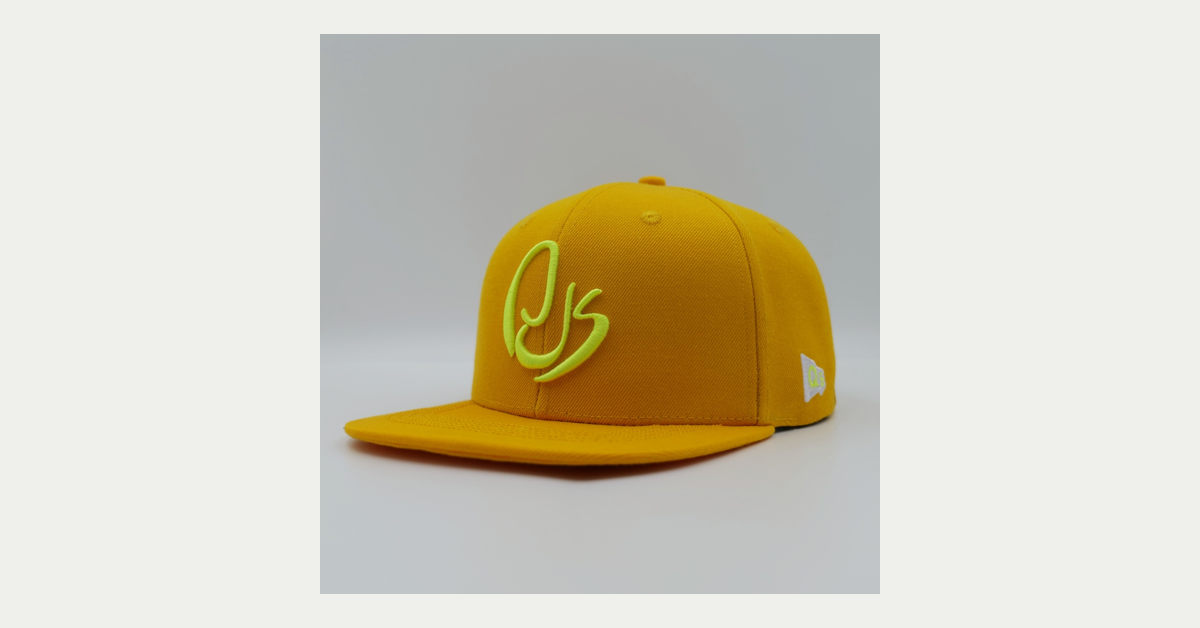
品質は製品定義と切り離すことはできません。発注書に「刺繍ロゴ入り黒綿キャップ」としか記載されていない場合、検査員はクラウンの高さ、生地の品質、黒の色合い、ロゴの寸法、ステッチの密度、留め具の強度、梱包方法などについて客観的な判断基準を持つことができません。まずキャップの構造を明確に定義することが重要です。当社のキャップスタイル比較表では、クラウンとつばの選択がこれらの許容範囲にどのように影響するかを示しています。
有用な品質基準には以下が含まれます。
- 承認済みの実物サンプルおよび日付入りの仕様書。
- 素材と色の参考例。
- 測定点と許容誤差。
- アートワークのサイズ、位置、および糸または印刷の色。
- 建設および施工に関する要件。
- ラベル、下げ札、およびパッケージの詳細。
- 欠陥分類と検査計画。
カスタムキャップの品質管理における7つの段階
| ステージ | 何がチェックされるのか | なぜそれが重要なのか |
|---|---|---|
| 1. 入荷資材 | 生地、糸、トリム、ラベル、梱包材 | 誤った原材料が生産工程に投入されるのを防ぐ |
| 2. 承認済みサンプル | フィット感、構造、ロゴ、仕上げ | 目に見えるベンチマークを1つ作成します |
| 3. まずは装飾から | 配置、サイズ、色、密度 | ロゴエラーの繰り返しを早期に防止 |
| 4. インライン縫製 | 位置合わせ、継ぎ目、組み立て | 製造工程中にプロセスドリフトを検出します |
| 5. 仕上げ | 形状、糸のほつれ、清潔さ | 小売店の外観を保護します |
| 6. 最終サンプリング | ランダムに選ばれた完成品と不良品 | ロット受入決定を支持する |
| 7. 包装 | ラベル、袋、数量、カートン | 配送と在庫の正確性を保護します |
ステージ1:原材料および部品の検査
生地の識別情報、指定がある場合は組成、重量または基準品質、色の均一性、目に見える欠陥、および幅を確認してください。糸、ハトメ、留め具、バックル、スナップ、汗止めバンド、およびラベルは、承認されたサンプルまたはコードと一致している必要があります。また、生産ラインが完成に近づく前に、包装資材も揃っている必要があります。
ロットごとに分け、追跡可能な状態にしておくことで、色調のばらつきを管理しやすくなります。混合ロットが必要な場合は、購入者の承認を得て、各ロットをユニットまたはカートンにどのように分配するかを明確にしてください。
ステージ2:試作品の承認
承認されたサンプルは、注文の物理的な基準となります。購入者と工場は、スタイル、色、改訂版、承認日を明記してサンプルを特定する必要があります。サンプルは書面による仕様と一致していなければならず、両者が矛盾する場合は、生産前に解決しなければなりません。
フィット感、クラウンの形状、つばのカーブ、寸法、生地、ロゴ、縫製構造、留め具、ラベル、梱包状態を記録してください。写真は参考になりますが、寸法測定やサンプル保管の代わりにはなりません。
ステージ3:刺繍、ワッペン、プリントチェック
カスタム刺繍キャップの製造業者は、本番生産に入る前に、データ化と初回生産品の検査を行うべきです。平面刺繍の場合は、細かいディテール、エッジの鮮明さ、糸の張力、カバー範囲、しわなどを確認します。立体的なパフ刺繍キャップの製造業者は、さらに、フォームの高さ、エッジのきれいさ、角の閉じ具合、そしてデザインが湾曲したクラウン上で安定しているかどうかも確認します。
ワッペンについては、素材、寸法、縁取り、取り付け方法、位置を確認してください。シルクスクリーン印刷、熱転写、昇華印刷の場合は、色、位置合わせ、硬化または接着、表面効果、生地との適合性を確認してください。
ステージ4:インライン縫製および組み立て検査
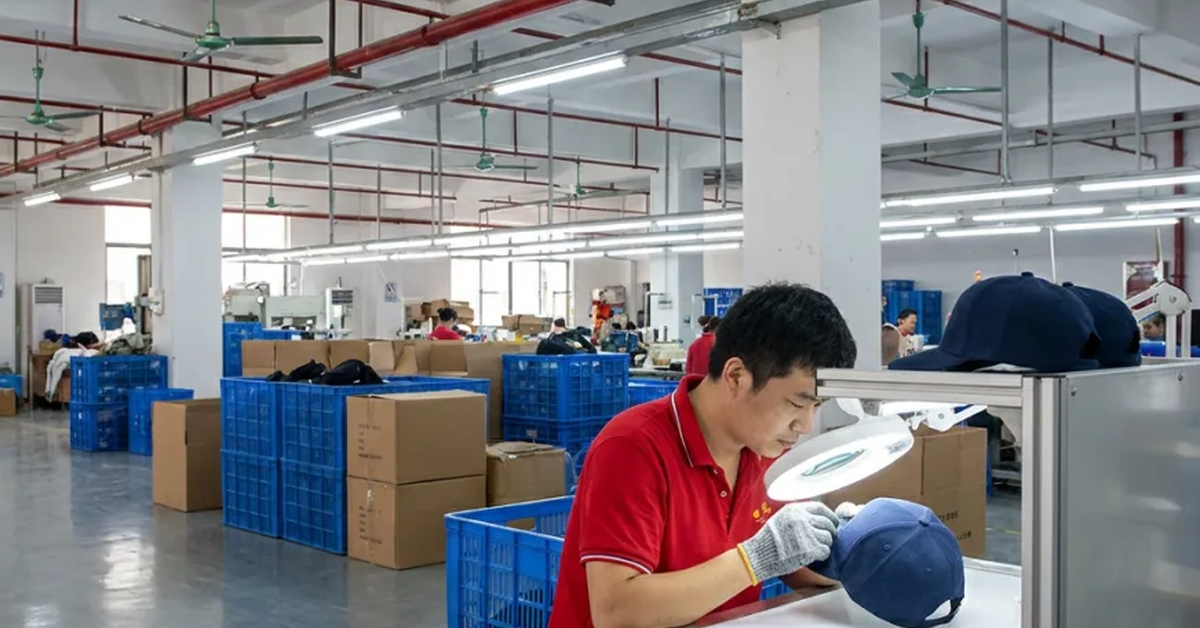
インラインレビューでは、修正が可能な段階で作業内容を確認します。パネルの対称性、縫い代、ステッチの連続性、ステッチの飛び、つばの取り付け、スウェットバンドの位置、留め具の位置、ハトメ、トップボタンの固定状態などを検査します。
QSHeadwearは、検査員が定期的に生産チェックを実施し、縫製のずれ、刺繍の密度、パネルの対称性などを確認すると規定している。チェックの間隔とサンプル数は、注文のリスクと工程の安定性に見合ったものでなければならない。
ステージ5:形状、サイズ、仕上げの検査
定義された測定ポイントは、一貫したツールと方法を用いて測定してください。柔軟性のあるキャップは、個体ごとに異なる方法で圧縮しないでください。頭囲またはフィット範囲、クラウンの高さ、つばの長さと幅、ロゴの位置、および購入者固有の寸法を確認してください。
完成したキャップは、指定された通りにプレスまたは蒸気成形した後、クラウンの安定性、つばの形状、糸のほつれ、汚れ、針による損傷、接着剤の跡、臭い、異物の有無を検査する必要があります。内側も前面のロゴと同様に注意深く検査する必要があります。
ステージ6:最終AQL検査
QSHeadwearは、AQL 2.5に基づいた最終検査を実施しています。ISO 2859-1:2026は、ロットごとの検査における、合格品質限界(AQL)で指標付けされた抜き取り検査方式を定義しています。この規格では、すべての製品を検査するのではなく、サンプルに基づいて判定を行います。
AQLは、合意された検査レベル、ロットサイズ、サンプリング計画、および欠陥分類と併せて使用する必要があります。「不良品率2.5%が許容される」といった説明は、文脈を無視して行うべきではありません。公式のISO 2859-1:2026の概要を確認し、品質チームと協力してプロジェクト固有の基準を設定してください。
重大な欠陥、軽微な欠陥、および致命的な欠陥
| クラス | 実践的な定義 | 帽子の例 |
|---|---|---|
| 致命的 | 潜在的な安全、法律、または重大なコンプライアンス上の問題 | 危険な鋭利な部品または禁止物質 |
| 選考科目 | 拒否、失敗、またはブランドイメージの著しい低下を引き起こす可能性が高い | ロゴが間違っている、色合いがひどく違う、留め具が壊れている |
| マイナー | 通常の使用を著しく阻害しない退去 | 小さな糸のほつれやわずかな外観上の不一致 |
これらはあくまで例であり、自動的な分類ではありません。購入者は、検査前に製品固有の欠陥、写真、および制限事項を明確に定義する必要があります。
ステージ7:梱包と数量確認
個々の袋、サイズシール、バーコード、下げ札、内装パック、カートン数量、カートンのマークを検査します。選択した配送ルートを通じて、梱包がクラウンとつばの形状を保護していることを確認します。SKUごとに個数を数え、梱包リストと比較します。
ISO 780:2015は、配送パッケージの取り扱いおよび保管に関する指示を示すための標準化された図記号を規定しています。関連する記号のみを使用し、運送業者または仕向地固有のマークと整合させてください。
測定および作業チェックリスト
- 正しいスタイル、色、数量、およびSKU。
- 生地と装飾品は、承認された参考資料と一致しています。
- 測定値は規定の許容範囲内です。
- パネルと縫い目は左右対称です。
- 刺繍またはプリントは、デザイン画と承認済みのサンプルと一致している必要があります。
- つばの形状、クラウンの形状、留め具の機能は一貫している。
- 内部ラベルと洗濯表示は正しいです。
- キャップは洗浄済みで、仕上げも完了しており、店頭販売可能な状態です。
- 包装とカートンのマークは指示と一致している。
商業的意思決定を支援する質の高いレポート
有用な報告書には、発注書、スタイル、色、ロットサイズ、サンプルサイズ、検査日、承認済み参照番号が記載されます。また、寸法、欠陥数、写真、最終処分結果も含まれます。特注キャップの品質管理においては、写真には欠陥とそのキャップ上の位置の両方が写っている必要があり、寸法記録には規定の許容範囲が明記されている必要があります。
報告書では、事実と決定事項を明確に区別する必要があります。検査官は発見された内容を記録し、正規の購入者と供給業者が、再加工、交換、譲歩による受入れ、または拒否のいずれを行うかを決定します。この区別によって、責任の所在が明確になります。
検査で問題が発見された場合の是正措置
検査に不合格となった場合、単に選別するだけで対応してはいけません。まず、影響を受けた製品を隔離し、問題が単発的なものか、システム的なものかを特定してください。欠陥、数量、製造段階、および考えられる原因を記録します。次に、再加工、交換、譲歩、または拒否について合意し、修正された製品を確認します。
繰り返し実施するプログラムについては、その教訓を仕様書または管理計画書に記録してください。次回の発注と関連付けられていない是正措置は、一時的な修復にすぎません。
購入者が品質リスクを軽減する方法
- バージョン管理された完全な仕様書を送付してください。
- 代表的な物理サンプルを承認する。
- 生産前に許容誤差と欠陥クラスを定義してください。
- 重要な装飾については、まず承認を得る必要がある。
- 新規または複雑なプロセスには、インラインチェックを使用してください。
- 最終検査の範囲を売買契約書に含める。
- 再発注のために、検査報告書と承認済み記録を保管してください。
同じカスタムキャップ品質管理チェックリストは、製品開発、製造、最終検査の各チームで利用できるようにすべきです。各段階で異なる解釈を用いると、欠陥の発見が遅れ、証拠の代わりに議論が優先されることになります。
QSHeadwearの品質と生産能力
QSHeadwear社は、原材料検査、生産前承認、インライン監視、刺繍・縫製レビュー、形状・サイズ検査、AQL 2.5最終検査、梱包チェックを含むワークフローを示しています。同社は15年以上の経験、100名以上の熟練工、30台以上の刺繍機、月間12万~15万個の生産能力を誇ります。
生産能力の数値は、注文ごとの品質計画に代わるものではありません。見積もり前に検査範囲を確認できるよう、お問い合わせページから製品規格、デザイン、欠陥要件、納品先市場をチームまでお送りください。
カスタムキャップの品質管理に関するよくある質問
1. 品質管理はいつ開始すべきか?
大量切断や装飾作業が始まる前に、仕様書の作成と材料の入荷から作業は開始されます。
2.最終検査だけで十分でしょうか?
いいえ。最終検査では問題点を特定できますが、初回検査やインライン検査に比べて、エラーの再発防止効果は劣ります。
3. 承認済みサンプルとは何ですか?
これは、購入者が承認した物理的な基準であり、スタイル、色、改訂版、日付によって識別され、書面による仕様書と併用されます。
4. 刺繍で確認すべき点は何ですか?
アートワークの正確性、寸法、位置、糸の色、密度、張力、エッジの鮮明さ、裏地、生地の歪みを確認してください。
5. AQL 2.5とは何ですか?
これは、合意された受入サンプリング計画で使用される指標であり、それ自体で検査全体を定義するものではありません。
6. AQLとは、すべてのキャップが検査されるという意味ですか?
いいえ。AQL計画では、定義されたロットから抽出したサンプルを用いて、合否判定を行います。
7. 重大な欠陥と軽微な欠陥は誰が定義するのか?
検査前に、購入者と供給者は製品固有の定義について合意しておくべきである。
8. キャップの寸法はどのようにチェックされますか?
定められた測定点、一貫した工具、および規定された許容誤差を使用し、キャップは毎回同じ方法で準備してください。
9.最終検査に不合格となった場合はどうなりますか?
ロットを隔離し、範囲と原因を特定し、是正措置に合意した後、是正された商品を再検査する。
10. 購入者はどのような品質関連書類を保管しておくべきですか?
仕様書、サンプル承認書、材料参照書、検査報告書、是正措置記録、および梱包記録を保管してください。