O controle de qualidade de bonés personalizados é uma cadeia de prevenção, verificação e registro. Começa antes do corte do tecido, continua durante a decoração e a costura, e termina somente após os bonés e embalagens finalizados serem verificados de acordo com um padrão aprovado. Uma inspeção aleatória final, por si só, não consegue corrigir de forma confiável um erro de produção recorrente.
Este guia ajuda marcas de vestuário, varejistas, distribuidores e compradores de brindes promocionais a definir o que inspecionar, quando inspecionar e como tornar os critérios de aceitação objetivos.
Incorpore a qualidade nas especificações.
A qualidade não pode ser dissociada da definição do produto. Se o pedido de compra especificar apenas "boné preto de algodão com logotipo bordado", os inspetores não terão uma base objetiva para avaliar a altura da copa, a qualidade do tecido, a tonalidade do preto, as dimensões do logotipo, a densidade da costura, a resistência do fecho ou o método de embalagem. Definir a estrutura do boné primeiro ajuda; nossa comparação de estilos de boné demonstra como as escolhas da copa e da aba influenciam essas tolerâncias.
Um padrão de qualidade útil inclui:
- amostra física aprovada e especificação datada;
- Referências de materiais e cores;
- Pontos de medição e tolerâncias;
- Tamanho, posição e cores da linha ou da impressão da obra de arte;
- Requisitos de construção e mão de obra;
- Detalhes da etiqueta, do rótulo de preço e da embalagem;
- classes de defeitos e plano de inspeção.
Sete etapas do controle de qualidade de tampas personalizadas
| Estágio | O que é verificado? | Por que isso importa |
|---|---|---|
| 1. Materiais recebidos | Tecido, linha, aviamentos, etiquetas e embalagens. | Impede a entrada de insumos incorretos na produção. |
| 2. Amostra aprovada | Ajuste, estrutura, logotipo e acabamento. | Cria um ponto de referência visível. |
| 3. Primeira decoração | Localização, tamanho, cor e densidade | Impede erros repetidos no logotipo logo no início. |
| 4. Costura em linha | Alinhamento, costura e montagem | Detecta desvios de processo durante a produção. |
| 5. Finalização | Forma, fios soltos e limpeza | Protege a aparência do ponto de venda |
| 6. Amostragem final | Unidades acabadas e defeitos aleatórios | Apoia a decisão de aceitação do lote |
| 7. Embalagem | Etiquetas, sacos, quantidades e caixas de papelão | Protege a precisão da entrega e do inventário. |
Etapa 1: Inspeção de matéria-prima e componentes
Verificar a identidade do tecido, a composição (quando especificada), o peso ou a qualidade de referência, a consistência da tonalidade, os defeitos visíveis e a largura. Linhas, ilhós, fechos, fivelas, botões de pressão, faixas de transpiração e etiquetas devem corresponder às amostras ou códigos aprovados. Os materiais de embalagem também devem estar presentes antes da conclusão da linha de produção.
A variação de tonalidade é mais fácil de controlar quando os lotes permanecem separados e rastreáveis. Se lotes mistos forem necessários, obtenha a aprovação do comprador e defina como eles podem ser distribuídos entre as unidades ou caixas.
Etapa 2: Aprovação da amostra de pré-produção
A amostra aprovada serve como referência física para o pedido. O comprador e a fábrica devem identificá-la quanto ao estilo, cor, revisão e data de aprovação. Ela deve estar de acordo com as especificações escritas; em caso de conflito, as partes devem resolvê-lo antes da produção.
Anote o ajuste, o formato da copa, a curvatura da aba, as dimensões, o tecido, o logotipo, a construção da costura, o fecho, as etiquetas e a embalagem. As fotografias são úteis, mas não substituem as medidas ou uma amostra guardada.
Etapa 3: Bordados, Apliques e Xadrezes Estampados
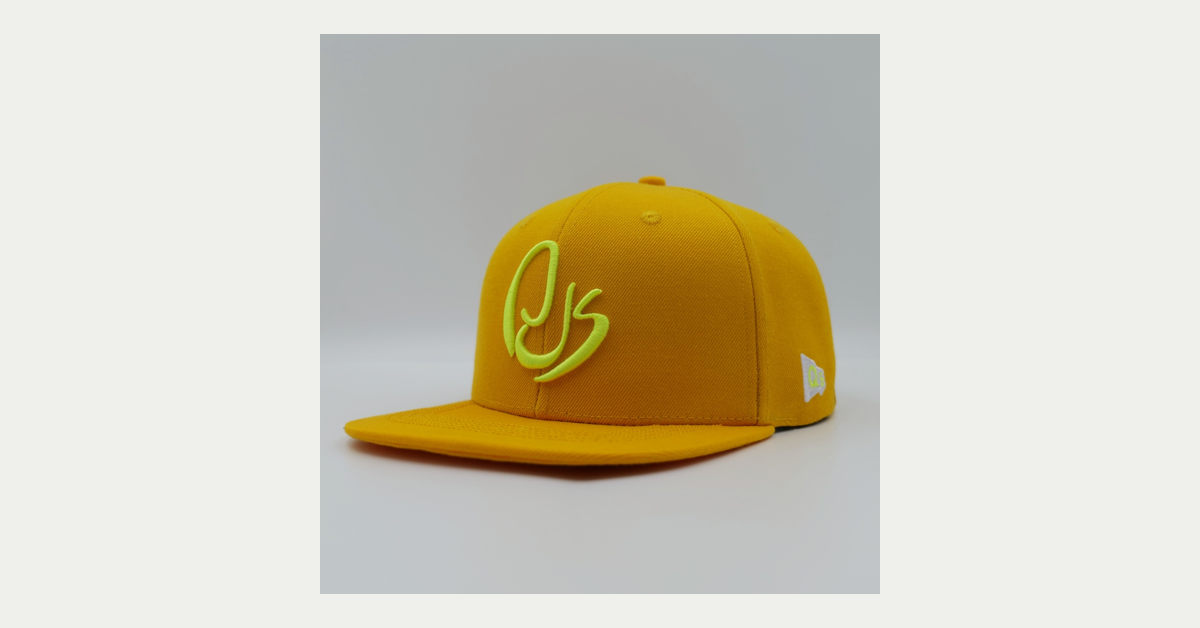
Um fabricante de bonés bordados personalizados deve inspecionar a digitalização e a primeira impressão antes de produzir o lote completo. Para bordados planos, verifique os detalhes, a definição das bordas, a tensão da linha, a cobertura e o franzido. Para um fabricante de bonés com bordado 3D em relevo , verifique também a altura da espuma, a limpeza das bordas, o fechamento dos cantos e se o desenho permanece estável na copa curvada.
Para aplicações, inspecione o material, as dimensões, a borda, a fixação e a posição. Para serigrafia, transferência térmica ou sublimação, verifique a cor, o registro, a cura ou adesão, o efeito da superfície e a compatibilidade com o tecido.
Etapa 4: Verificações de costura e montagem em linha
A revisão em linha verifica o trabalho enquanto a correção ainda é viável. Inspecione a simetria do painel, a margem de costura, a continuidade da costura, os pontos falhados, a fixação da aba, o alinhamento da faixa de transpiração, o posicionamento do fecho, os ilhós e a segurança do botão superior.
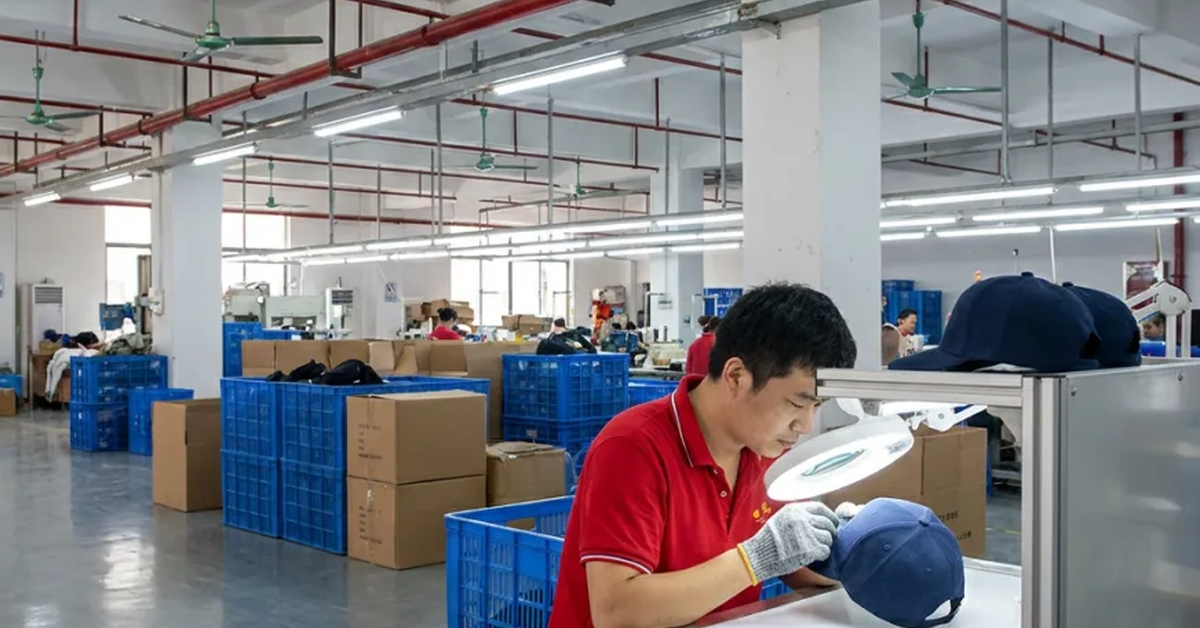
A QSHeadwear afirma que os inspetores realizam verificações de produção em intervalos regulares, incluindo a análise do alinhamento das costuras, da densidade do bordado e da simetria dos painéis. O intervalo e a quantidade de amostras devem ser compatíveis com o risco do pedido e a estabilidade do processo.
Etapa 5: Inspeção de forma, tamanho e acabamento
Meça os pontos definidos usando ferramentas e métodos consistentes. Não comprima um boné flexível de forma diferente de uma unidade para outra. Verifique a circunferência da cabeça ou a faixa de ajuste, a altura da copa, o comprimento e a largura da aba, a posição do logotipo e quaisquer dimensões específicas do comprador.
Os bonés finalizados devem ser prensados ou moldados a vapor conforme especificado e, em seguida, verificados quanto à estabilidade da copa, formato da aba, fios soltos, manchas, danos causados por agulhas, marcas de cola, odor e corpos estranhos. O interior merece a mesma atenção que o logotipo frontal.
Etapa 6: Inspeção final de AQL
A QSHeadwear apresenta uma inspeção final baseada no AQL 2.5. A norma ISO 2859-1:2026 define esquemas de amostragem de aceitação indexados pelo Limite de Qualidade de Aceitação para inspeção lote a lote. A norma utiliza decisões baseadas em amostras, em vez de exigir a inspeção de cada peça.
O AQL deve ser utilizado com um nível de inspeção, tamanho do lote, plano de amostragem e classificação de defeitos acordados. Não deve ser descrito como "2,5% de produtos defeituosos são permitidos" sem contexto. Consulte a visão geral oficial da ISO 2859-1:2026 e defina critérios específicos para o projeto com sua equipe de qualidade.
Defeitos maiores, menores e críticos
| Aula | Definição prática | Exemplo de chapéu |
|---|---|---|
| Crítico | Potencial problema de segurança, legal ou de conformidade grave | Componente cortante perigoso ou material proibido |
| Principal | Provável que cause rejeição, falha ou danos materiais à marca. | Logotipo errado, discrepância de tonalidade significativa, fecho quebrado |
| Menor | Desvio que não prejudica materialmente o uso normal. | Pequeno fio removível ou ligeira inconsistência estética. |
Estes são exemplos, não classificações automáticas. Os compradores devem definir os defeitos específicos do produto, tirar fotografias e estabelecer limites antes da inspeção.
Etapa 7: Embalagem e Verificação de Quantidade
Inspecione as embalagens individuais, etiquetas de tamanho, códigos de barras, etiquetas de preço, embalagens internas, quantidade e marcas na caixa. Confirme se a embalagem protege o formato da coroa e da aba durante o transporte escolhido. Conte as peças por SKU e compare com a lista de embalagem.
A norma ISO 780:2015 fornece símbolos gráficos padronizados para instruções de manuseio e armazenamento em embalagens de distribuição. Utilize apenas os símbolos relevantes e coordene quaisquer marcas específicas da transportadora ou do destino.
Lista de verificação de medição e acabamento
- Estilo, cor, quantidade e SKU corretos.
- O tecido e os acabamentos correspondem às referências aprovadas.
- As medições estão dentro das tolerâncias especificadas.
- Os painéis e as costuras são simétricos.
- O bordado ou a estampa correspondem à arte final e à amostra aprovada.
- O formato da aba, o formato da copa e a função de fechamento são consistentes.
- As informações internas sobre rótulos e cuidados estão corretas.
- As tampas estão limpas, com acabamento perfeito e prontas para venda no varejo.
- A embalagem e as marcas da caixa correspondem às instruções.
Relatórios de qualidade que apoiam uma decisão comercial.
Um relatório útil identifica o pedido de compra, o modelo, a cor, o tamanho do lote, o tamanho da amostra, a data da inspeção e a referência aprovada. Inclui medições, contagem de defeitos, fotografias e a destinação final. Para o controle de qualidade de tampas personalizadas , as fotografias devem mostrar tanto o defeito quanto sua localização na tampa, enquanto os registros de medição devem mostrar a tolerância especificada.
Os relatórios devem separar os fatos das decisões. O inspetor registra o que foi constatado; o comprador e o fornecedor autorizados decidem se devem retrabalhar, substituir, aceitar sob concessão ou rejeitar. Essa distinção mantém a responsabilidade clara.
Ação corretiva quando a inspeção encontra um problema
Não responda a uma inspeção reprovada apenas com triagem. Primeiro, isole as unidades afetadas e identifique se o problema é isolado ou sistêmico. Registre o defeito, a quantidade, a etapa de produção e a causa provável. Em seguida, defina o retrabalho, a substituição, a concessão ou a rejeição e verifique os produtos corrigidos.
Para programas repetitivos, mantenha a lição na especificação ou no plano de controle. Uma ação corretiva que não esteja relacionada à próxima ordem é apenas uma solução temporária.
Como os compradores podem reduzir o risco de qualidade
- Enviar especificações completas e com controle de versão.
- Aprovar uma amostra física representativa.
- Defina as tolerâncias e as classes de defeitos antes da produção.
- Exigir aprovação prévia para decoração essencial.
- Utilize verificações em linha para processos novos ou complexos.
- Inclua o escopo da inspeção final no contrato de compra.
- Guarde os relatórios de inspeção e os registros de aprovação para futuras solicitações.
A mesma lista de verificação de controle de qualidade para tampas personalizadas deve estar disponível para as equipes de desenvolvimento de produto, produção e inspeção final. Quando cada etapa utiliza uma interpretação diferente, os defeitos são descobertos tardiamente e as evidências são substituídas por discussões.
Qualidade e capacidade de produção de vestuário QSHeadwear
A QSHeadwear apresenta um fluxo de trabalho que abrange inspeção de matéria-prima, aprovação de pré-produção, monitoramento em linha, revisão de bordados e costuras, inspeção de formato e tamanho, inspeção final AQL 2.5 e verificações de embalagem. A empresa relata mais de 15 anos de experiência, mais de 100 funcionários qualificados, mais de 30 máquinas de bordar e capacidade de produção mensal de 120.000 a 150.000 peças.
Os números de capacidade não substituem um plano de qualidade específico para cada pedido. Envie à equipe as especificações do seu produto, a arte final, os requisitos de defeitos e a data de entrega através da página de contato para que o escopo da inspeção possa ser analisado antes da elaboração do orçamento.
Perguntas frequentes sobre o controle de qualidade de tampas personalizadas
1. Quando deve começar o controle de qualidade?
Tudo começa com a especificação e o recebimento dos materiais, antes do início do corte em massa ou da decoração.
2. Uma inspeção final é suficiente?
Não. A inspeção final pode identificar problemas, mas é menos eficaz na prevenção da repetição do erro do que as verificações iniciais e em linha.
3. O que é uma amostra aprovada?
Trata-se do padrão físico aceito pelo comprador, identificado por estilo, cor, revisão e data, utilizado em conjunto com a especificação escrita.
4. O que deve ser verificado no bordado?
Verificar a precisão da arte, dimensões, posição, cores da linha, densidade, tensão, definição das bordas, distorção do forro e do tecido.
5. O que é AQL 2.5?
Trata-se de um índice utilizado em um plano de amostragem de aceitação acordado; ele não define, por si só, toda a inspeção.
6. O AQL significa que todas as tampas são inspecionadas?
Não. Os planos AQL utilizam uma amostra de um lote definido para fundamentar uma decisão de aceitação ou rejeição.
7. Quem define defeitos maiores e menores?
O comprador e o fornecedor devem acordar definições específicas do produto antes da inspeção.
8. Como são verificadas as medidas das tampas?
Utilize pontos de medição definidos, ferramentas consistentes e tolerâncias escritas, com a tampa preparada sempre da mesma maneira.
9. O que acontece se a inspeção final falhar?
Contenha o lote, determine o escopo e a causa, acorde a ação corretiva e, em seguida, reinspecione os produtos corrigidos.
10. Que documentos de qualidade os compradores devem guardar?
Guarde as especificações, aprovações de amostras, referências de materiais, relatórios de inspeção, ações corretivas e registros de embalagem.