


Um pedido repetido pode corresponder à arte original, ao código do tecido e à cor, mas parecer mais apertado ou mais folgado na cabeça. A diferença pode ser proveniente da modelagem da copa, da faixa de transpiração, do fecho, da margem de costura, da elasticidade do tecido ou da forma como o boné final é medido. Chamar ambas as peças de "tamanho único" não significa que o caimento seja o mesmo.
Para uma marca, isso é mais do que uma simples disputa de medidas. A variação de ajuste afeta devoluções, a confiança no reabastecimento, a distribuição da equipe e a credibilidade de um produto que os clientes já conhecem. A solução não é adicionar um número arbitrário à ficha técnica. É definir um método de medição repetível, estabelecer limites de aceitação específicos para cada produto, coletar amostras de cada lote e distinguir a variação aleatória de uma unidade de uma mudança sistemática.
Este guia apresenta um método de controle operacional. Ele não prescreve uma faixa de altura manométrica, tolerância, tamanho da amostra ou limite estatístico universais. Esses valores devem ser determinados pela construção da tampa, comportamento do material, sistema de fechamento, grupo de clientes e histórico do processo.
Defina o que significa “adequação semelhante” para o programa.
Separe o ajuste ao consumidor das dimensões de fábrica.
O usuário percebe a pressão, a profundidade, a estabilidade e a amplitude de ajuste. A fábrica registra dimensões como abertura interna, profundidade da copa, comprimento do painel e curso do fecho. Conecte os dois. Um boné pode atender a uma determinada medida de circunferência, mas ter uma sensação diferente porque a copa fica mais alta ou a faixa de transpiração se comporta de maneira diferente.
Use a primeira versão aprovada como evidência, não como folclore.
Guarde a amostra aprovada, o registro de medição e a distribuição real do primeiro lote. Não confie em uma afirmação memorizada, como "o último pedido serviu bem". A referência deve identificar o modelo, o material, o fecho, as condições de medição e a revisão de produção.
Defina o grupo de usuários
Bonés de moda, bonés de desempenho, bonés para jovens e bonés para uniformes podem tolerar diferentes variações de ajuste. Os guias de entrada nos mercados do Japão e da Coreia mostram por que a expressão do tamanho pelo consumidor e as evidências de medição da fábrica devem ser controladas separadamente.
Bloqueie o método de medição antes de definir a tolerância.
Dê nome a cada ponto de medição.
Especifique onde a fita métrica, a régua ou o dispositivo de fixação começa e termina. Para a circunferência interna, indique se a faixa de transpiração está incluída e onde o fecho está posicionado. Para a profundidade da coroa, defina os pontos de referência da costura e da borda. Um número sem pontos de referência não pode ser reproduzido.
Condição da tampa de controle
Registre se a touca está relaxada, presa, esticada ou colocada em um dispositivo. Indique quanto tempo ela permanece em repouso após a embalagem ou vaporização. A compressão e a recuperação podem alterar a leitura, mesmo que a estrutura da costura não tenha sido alterada.
Controle a ferramenta e a ação do operador.
Utilize uma ferramenta calibrada apropriada e defina a força de tração ou "sem tensão" quando relevante. Treine os operadores com os mesmos exemplos. Dois inspetores podem gerar uma falsa diferença entre lotes se um comprimir a tampa ou puxar a faixa de transpiração enquanto o outro não o fizer.
Mapeie os componentes que alteram o ajuste.
Bloco da coroa e margem de costura
O formato do painel, a profundidade da costura e a sequência de montagem definem a curvatura tridimensional. Pequenas alterações repetidas em várias costuras podem alterar a abertura interna ou a profundidade da curvatura. Compare o formato final, e não apenas os painéis cortados individualmente.
Faixa de transpiração e fitas internas
A largura, a espessura, a elasticidade e a contração da faixa de transpiração influenciam tanto a abertura medida quanto a pressão percebida. Um substituto nominalmente equivalente pode alterar o ajuste. Associe cada pedido repetido à identidade do componente aprovado por meio do sistema de identidade de produto de marca própria .
Sistema de fechamento e ferragens de ajuste
As posições dos fechos, o comprimento da alça, o curso da fivela, a recuperação elástica e a sobreposição do velcro definem a amplitude de uso. O movimento máximo do fecho nem sempre corresponde à amplitude de uso confortável para o usuário. Registre uma posição de fechamento padrão para comparação entre lotes.
Material e acabamento da concha
Lavagem, revestimento, vaporização, calor, umidade e direção do tecido podem alterar as dimensões ou a recuperação do material. O material também pode relaxar após a desembalagem. Meça em uma etapa controlada e evite comparar uma unidade de chegada comprimida com uma amostra de aprovação em repouso.
Crie uma faixa de tolerância específica para o produto.
Comece pela função e construção.
A tolerância deve proteger o ajuste pretendido sem exigir uma precisão que a construção não possa fornecer repetidamente. Analise a amplitude de fechamento, o comportamento do material, a quantidade de painéis, a espessura das costuras e a sensibilidade do usuário. Um boné ajustado e um boné snapback ajustável não devem seguir automaticamente a mesma regra.
Separe os limites de especificação do comportamento do processo.
Os limites de especificação descrevem o que o produto pode aceitar. Os dados do processo descrevem o que a produção entrega atualmente. Um lote pode estar dentro de uma especificação ampla, mas se afastando do centro aprovado. Monitore tanto a conformidade quanto a variação.
Utilize evidências históricas com cuidado.
Colete dados comparáveis de produção aprovada, não de estilos e métodos mistos. Elimine as alterações no método de medição da comparação. Se o método mudou, estabeleça uma nova linha de base em vez de considerar os registros como contínuos.
Analise o lote para verificar a distribuição, não uma única resposta.
Distribua as unidades por todo o terreno.
Retire unidades de diferentes caixas, períodos de produção ou linhas, quando aplicável. Um agrupamento de uma caixa conveniente pode mascarar uma variação em outro local. Preserve a identificação da caixa e do lote para que leituras incomuns possam ser investigadas.
Registre as leituras individuais.
Uma média isolada oculta a variação. Mantenha o registro de cada medição, identificação da amostra e operador. Compare o centro, a dispersão e o padrão com a linha de base aprovada. O plano de inspeção AQL explica a identificação do lote e a disciplina de amostragem, mas os registros dimensionais ainda precisam de um método de medição definido.
Não invente um tamanho de amostra universal.
A quantidade adequada depende do risco, da estrutura do lote, do histórico do processo e da decisão a ser tomada. Um comprador pode usar uma amostra de triagem para monitoramento de rotina e aumentá-la quando as leituras mostrarem uma alteração. Documente essa escalada antes do início da inspeção.
Diferencie a variação dispersa de um lote deslocado.
Procure um centro que tenha sido transferido.
Se a maioria das tampas amostradas apresentarem consistências de aperto ou profundidade inferiores à linha de base, o problema pode ser uma alteração sistemática no processo, mesmo que as unidades individuais permaneçam dentro de limites gerais. Investigue a alteração comum: lote de material, molde, ajuste da costura, acabamento ou componente de fechamento.
Procure por disseminação excessiva
Um lote com unidades tanto apertadas quanto soltas pode apresentar montagem instável, componentes misturados ou medições inconsistentes. Mais triagens não resolverão a origem do problema. Isole subgrupos por linha, tempo, material ou caixa para identificar onde a variação ocorreu.
Procure por padrões não aleatórios.
As diretrizes oficiais do NIST sobre cartas de controle explicam que uma característica de qualidade medida pode ser representada graficamente por número de amostra ou tempo e que o comportamento não aleatório pode ser relevante mesmo quando os pontos se encontram dentro dos limites. Um programa de monitoramento de qualidade pode aplicar esse princípio às medições em lote sem a necessidade de copiar um limite estatístico genérico. Utilize um profissional de qualidade qualificado para elaborar qualquer método formal de controle estatístico.
Investigue a primeira entrada alterada.
Comparar registros de produtos
Verifique a revisão do molde, as instruções de margem de costura, o código da faixa de transpiração, o comprimento do fecho, a linha e o acabamento. Uma substituição silenciosa de componente ou uma alteração nas instruções de produção pode afetar o caimento. Vincule as evidências ao pedido de repetição real, em vez de um arquivo de estilo genérico.
Comparar as condições de produção
Analise a linha de produção, as configurações da máquina, o grupo de operadores e os tempos de vaporização, lavagem, secagem e embalagem. O objetivo não é culpar automaticamente a última operação, mas sim encontrar o ponto inicial em que o processo apresentou divergências.
Comparar as condições de medição
Antes de iniciar qualquer ação corretiva, confirme se as ferramentas, o tempo de repouso, a posição de fechamento e os pontos de referência correspondem à linha de base. Um sinal falso causado por um novo método de inspeção desperdiça tempo e pode desviar a produção de um padrão estável.
Escolha a resposta com base no padrão e utilize o risco.
Solte somente quando o ajuste permanecer aceitável.
Se as leituras variarem, mas a faixa de uso e os requisitos do programa permanecerem protegidos, a liberação pode ser apropriada, desde que haja um registro documentado. Não altere as especificações após a inspeção do lote apenas para que sejam aprovadas.
Classifique quando a população puder ser separada.
A triagem funciona quando uma medição confiável divide as unidades aceitáveis das inaceitáveis. Defina o método, a verificação e o destino das tampas rejeitadas. Inclua o custo da mão de obra e o tempo de espera na decisão comercial.
Refaça apenas com um método comprovado.
Algumas fechaduras ou componentes internos podem ser ajustados; outros não podem ser alterados sem danificar a forma ou a decoração. Aprove uma unidade retrabalhada representativa antes de aplicar o método de forma generalizada. Se as mercadorias já tiverem chegado não conformes, vincule a decisão ao processo de reclamação e liquidação em massa .
Mantenha os registros de reposição conectados à logística.
Proteja as tampas contra distorções de medição.
A compressão excessiva pode achatar as tampas e alterar as leituras imediatas. O método de planejamento de carregamento da caixa ajuda a equilibrar o uso do espaço com uma compressão segura. Dê às tampas um período de recuperação definido antes de compará-las com referências não comprimidas.
Mantenha as versões para destino e para mercado separadas.
Etiquetas ou embalagens regionais podem introduzir diferentes fixações de faixas de transpiração, inserções ou dobras. A comparação de entrada no mercado regional ajuda a manter as mudanças de canal e mercado visíveis, para que não sejam confundidas com alterações inexplicáveis no ajuste.
Leve em consideração os custos sem ocultar o sinal de qualidade.
Inspeções adicionais, triagem, frete aéreo ou substituição afetam o custo de desembarque, mas a pressão de custos não deve anular o registro dimensional. Utilize a estrutura de custo de desembarque para demonstrar o impacto comercial separadamente da aceitação do produto.
Utilize os princípios de medição corporal sem aplicar erroneamente os padrões de vestuário.
Mantenha a referência do usuário clara.
O escopo oficial da ISO/TC 133 abrange sistemas de designação de tamanhos de vestuário baseados em métodos de medição corporal e ajuste digital. Isso sustenta uma disciplina básica: as medidas do produto e as dimensões corporais do consumidor estão relacionadas, mas não são intercambiáveis. Este artigo não afirma que uma norma ISO específica para vestuário estabeleça uma tolerância universal para bonés.
Traduzir as dimensões do produto em evidências de ajuste
Utilize testes de ajuste e informações reais de clientes para relacionar a abertura interna, a profundidade da coroa e a faixa de ajuste com o grupo de usuários pretendido. Mantenha o registro de fábrica preciso mesmo quando um canal de vendas usar uma nomenclatura de tamanho simplificada.
Com base nas evidências, redija a próxima ordem de compra.
Corrija o centro, não apenas os valores discrepantes.
Se o lote apresentar um deslocamento sistemático, atualize a entrada do processo que controla o centro. Não remova simplesmente algumas unidades extremas e deixe a próxima execução com a mesma configuração.
Método de medição por transferência e exemplos
O próximo pedido deverá receber as mesmas referências, método de ferramenta, posição de fechamento, condição de repouso, tolerância e referência aprovada. Inclua fotografias ou diagramas onde as palavras possam ser interpretadas de forma diferente.
Analise a tolerância quando o produto sofrer alterações.
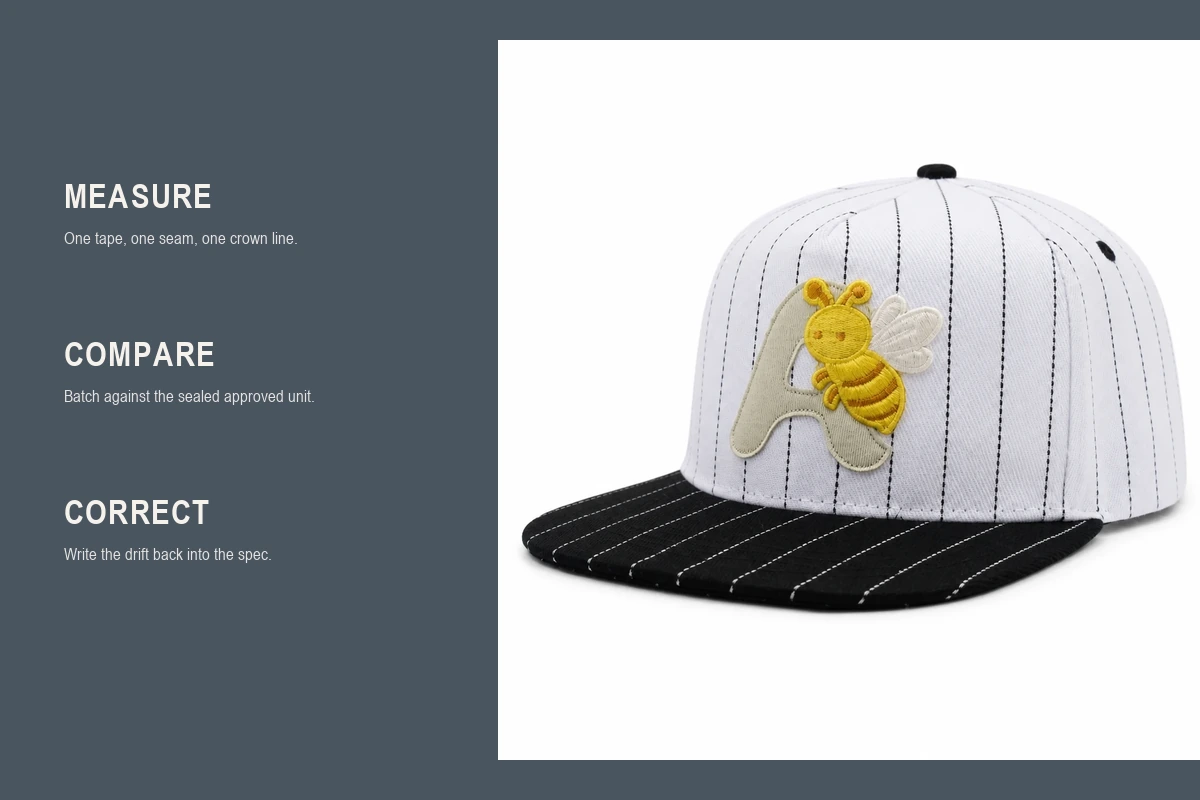
Um novo material, faixa de transpiração, fecho, acabamento, padrão ou versão de mercado pode alterar o comportamento do consumidor. Em vez de simplesmente copiar a linha antiga, é fundamental reavaliá-la. Para produtos como o boné snapback listrado estruturado mencionado, a copa, o fecho e a decoração devem ser avaliados como um sistema único e completo.
Faça com que a repetição se ajuste a uma saída controlada.
A consistência na repetição de pedidos resulta de um método repetível: definir o resultado para o usuário, fixar os pontos e condições de medição, estabelecer limites de aceitação específicos para cada construção, amostrar o lote, ler o centro e a dispersão, investigar a primeira alteração nos dados de entrada e utilizar as evidências no próximo pedido.
Para um programa de relançamento de bonés, compartilhe a amostra aprovada, as leituras do lote anterior, o feedback sobre o ajuste, os materiais, o sistema de fechamento, o método de embalagem e o grupo de usuários pretendido. O QSHeadwear pode ajudar a traduzir essas informações em pontos de verificação mensuráveis para amostragem e revisão em massa, sem presumir que uma tolerância universal se aplica a todos os bonés.





