


Un programa de gorras puede parecer integrado verticalmente porque las muestras, el bordado, el empaquetado y la inspección final se realizan bajo un mismo techo comercial. Sin embargo, el proceso de decoración real puede ser más complejo. El bordado plano puede realizarse en la planta de producción, el bordado 3D con relieve puede requerir un operario especializado, los parches tejidos pueden provenir de una fábrica independiente y una técnica de impresión limitada puede reservarse solo cuando un pedido lo requiera.
La pregunta clave no es si la decoración interna es siempre mejor que la subcontratación, sino qué tareas deben mantenerse cerca del desarrollo, cuáles requieren repetibilidad escalable, qué procesos especializados deben permanecer externos y cómo el programa garantizará un resultado aprobado en cada transferencia.
Esta guía ofrece a los compradores de sombreros una forma práctica de tomar esa decisión. No presupone un número de máquinas, un objetivo de utilización, una tasa de costura, un período de recuperación de la inversión ni un margen de subcontratación universales. Estos datos deben provenir de la combinación de productos, el equipo, la mano de obra, el patrón de pedidos y la cotización del proveedor.
Empieza por la decisión que realmente estás tomando.
Separar la propiedad de la ubicación de la máquina
Un comprador puede conservar la propiedad de la obra de arte, las reglas de digitalización, los estándares de color y la documentación de aprobación, incluso cuando un especialista realiza la decoración. Por el contrario, una máquina ubicada dentro de una fábrica no garantiza el control si los archivos, la configuración y las decisiones iniciales son informales. Defina quién es el propietario de las especificaciones antes de comparar ubicaciones.
Separe la velocidad de desarrollo de la capacidad de producción.
La mejor opción para una producción de diez unidades puede no ser la mejor para diez mil. Mantener el bordado de muestras cerca del equipo de desarrollo de gorras puede acortar los ajustes, mientras que la capacidad de producción en masa externa puede absorber un pico temporal. Considere la respuesta al desarrollo y la producción en masa como decisiones distintas.
Separe los métodos básicos de las técnicas ocasionales.
El bordado plano, el relieve 3D, el aplique, la serigrafía, la transferencia, el trabajo láser y los parches especiales requieren equipos y habilidades diferentes. Un método que se utilice semanalmente puede justificar una gestión interna. Una técnica que se solicite dos veces al año puede ser más conveniente a través de un especialista cualificado, siempre que la interfaz de control sea sólida.
Mida la demanda antes de hablar de equipos.
Utilice la combinación real de pedidos, no solo los totales anuales.
El volumen anual puede ocultar picos importantes. Analice la demanda por mes, método de decoración, tamaño del logotipo, cantidad de colores, tipo de tapa y plazo de entrega requerido. Un volumen anual elevado distribuido uniformemente es más fácil de gestionar internamente que un volumen igual concentrado en torno a lanzamientos o temporadas de eventos.
Recuento de cambios y aprobaciones
Las tiradas cortas con cambios frecuentes de diseño consumen tiempo de digitalización, configuración, cambio de hilo, revisión de la primera pieza y atención del operario. Las horas de máquina por sí solas no reflejan la carga de trabajo. Vincule el análisis con la SKU del programa y la planificación del lanzamiento para que el equipo pueda ver cuántas aprobaciones únicas genera la gama.
Identificar el verdadero cuello de botella
El recurso limitado podría ser la digitalización, el engaste, la inspección especializada, la preparación del soporte o la disponibilidad de la base de la gorra, en lugar de los cabezales de bordado. Agregar equipo no resuelve una limitación ni en etapas anteriores ni posteriores del proceso. Observe todo el proceso de decoración antes de atribuir el problema a la capacidad de la máquina.
Decida qué capacidad debe permanecer disponible
Mantener el aprendizaje rápido cerca del desarrollo del producto
Cuando la forma de la corona, la posición de la costura y la respuesta del material aún están en evolución, la retroalimentación rápida es más importante que el costo unitario. Un proceso de muestreo interno permite que el desarrollador de la tapa, el digitalizador y el operador revisen el mismo resultado físico sin un largo ciclo de transferencia.
Proteja los detalles que conllevan reconocimiento de marca.
Las letras pequeñas, el espacio negativo y los contornos en relieve pueden perder claridad a escala de producción. La guía de legibilidad de logotipos pequeños explica por qué el diseño y el cuerpo de la tapa deben tratarse conjuntamente. Si estos detalles son cruciales desde el punto de vista comercial, conserve la autoridad para aprobarlos directamente, incluso cuando la producción sea externa.
Capacidad del mapa por construcción, no por nombre de método.
El término “bordado” es demasiado amplio para tomar una decisión de fabricar o comprar. Un proveedor puede realizar bordados planos y limpios sobre algodón sin estructura, pero tener dificultades con costuras gruesas, frentes de espuma o grandes elementos 3D en relieve. Es necesario definir la capacidad en función de la gorra, la ubicación y el acabado específicos.
Construye un panorama de costos internos con honestidad.
Incluir capital y recursos de apoyo
El precio del equipo solo incluye el costo inicial visible. Debe incluir espacio físico, energía eléctrica, ventilación (cuando corresponda), software, digitalización, accesorios, mantenimiento, repuestos, material de soporte e hilo, capacitación, supervisión, controles de calidad y tiempo de inactividad. Utilice datos locales reales en lugar de un porcentaje genérico.
Costo de capacidad ociosa y desbordamiento máximo
Una línea de producción interna dimensionada para el promedio anual aún podría fallar durante un pico de demanda; una línea dimensionada para el pico podría permanecer infrautilizada durante gran parte del año. Modele ambos escenarios. La decisión de fabricar o comprar debe mostrar qué sucede cuando la demanda está por debajo de lo previsto y cuando supera la capacidad práctica.
Velocidad de corrección de precios
El trabajo interno puede reducir el tiempo necesario para volver a coser una muestra o corregir la primera pieza, pero solo si se dispone de personal y materiales autorizados. Los especialistas externos pueden tener mayor conocimiento del método, pero el proceso de reserva y transporte es más largo. Es importante valorar el tiempo de respuesta, ya que un lanzamiento fallido conlleva costes comerciales.
Evaluar la capacidad externa sin externalizar la responsabilidad.
Confirme el lugar exacto de producción.
Pregunte si el proveedor designado realiza el trabajo o lo subcontrata a otro taller. Laauditoría de consolidación de proveedores demuestra la importancia de la visibilidad del proceso cuando un único contacto comercial coordina varias fuentes de producción. La aprobación debe especificar el método, el lugar y el operador responsable.
Verificar la evidencia de repetibilidad
Examine gorras similares, no solo muestras atractivas en tela plana. Pregunte cómo el especialista controla la digitalización, la equivalencia de hilos, el respaldo, la colocación, la emisión de la primera pieza y los cambios. Un precio bajo no sirve de nada si cada pedido posterior requiere volver a configurar todo.
Definir la comunicación y la escalada
Indique quién puede detener la producción, quién aprueba una desviación y con qué rapidez debe circular la información entre la fábrica de tapas, el especialista en decoración y el comprador. Un enfoque híbrido fracasa cuando cada parte asume que la decisión recae en la otra.
Utilice una ruta híbrida cuando la combinación de productos lo requiera.
Mantenga el muestreo en el interior y la medición a granel en el exterior.
Esta ruta puede funcionar cuando la velocidad de desarrollo es crucial, pero la demanda a granel es volátil. El equipo interno crea un resultado representativo aprobado y luego transfiere los insumos controlados a una línea externa. La transferencia debe incluir la construcción exacta de la tapa y la evidencia de producción, no solo una fotografía.
Mantenga el volumen de repetición dentro y compre métodos especializados
Un método central estable puede respaldar la inversión interna, mientras que los parches, la impresión o el acabado poco comunes se realizan externamente. Esto evita que una línea de producción imite de forma deficiente un proceso especializado. El método externo requiere la misma identidad de producto y la misma disciplina de aprobación.
Desbordamiento de reserva antes del pico
No se debe improvisar con la producción de reserva una vez que la línea interna esté retrasada. Verifique la ruta de respaldo en la tapa y la decoración antes de que aumente la demanda. Compare las primeras piezas de ambas rutas para que la marca comprenda cualquier diferencia visible o táctil.
Cree una interfaz de aprobación para cada ruta.
Utilice la misma identidad artística.
El trabajo interno y externo debe hacer referencia a la misma revisión de la ilustración, archivo digitalizado o conversión aprobada, referencia de hilo, dimensiones y puntos de referencia de ubicación. Los nombres de archivo por sí solos no son una prueba suficiente; es necesario vincular cada elemento con el estilo, el color y el pedido.
Aprobar un resultado físico
El proceso de aprobación de la costura explica por qué una maqueta digital no puede demostrar la densidad, la textura del forro, la interacción de las costuras ni el fruncido. Utilice una confección real de la gorra y conserve una muestra aprobada o una referencia física claramente vinculada.
Defina el lenguaje de defectos una sola vez.
Los inspectores internos y externos deben tener la misma visión sobre la desviación del logotipo, la cobertura deficiente, los bordes sueltos, la exposición del reverso, la distorsión y la discrepancia de color. Vincule los ejemplos específicos de decoración con las definiciones más generales de control de calidad de las tapas para que un defecto no cambie de categoría al pasar por los límites de un taller.
Planificar la información y la entrega de materiales
Control de liberación del cuerpo de la tapa
La decoración externa añade movimiento a las tapas en blanco o parcialmente terminadas. Defina cantidades, lotes de color, protección, condiciones de entrega, recuento de devoluciones y responsabilidad por daños durante el transporte. Conserve muestras de reserva antes de que la mercancía salga de la fábrica principal.
Proteja los archivos de arte y producción.
Las condiciones comerciales deben especificar el uso, la conservación, la devolución o la eliminación autorizados de los archivos de diseño y producción. Restrinja el acceso al programa e impida que los archivos se conviertan en copias no registradas en varios talleres.
Concilie las cantidades antes de empacar.
Los artículos decorados defectuosos, las piezas de preparación y las tapas de repuesto afectan al surtido final. Concilie las cantidades emitidas, decoradas, rechazadas, reprocesadas y devueltas antes del embalaje final. Si la decoración modifica la altura de la pila o las necesidades de protección, actualice el cálculo de la carga de la caja en lugar de reutilizar el recuento de paquetes de tapas sin decorar.
Evalúe ambas rutas a través del desempeño empresarial.
Seguimiento de la aprobación inicial
Mida con qué frecuencia una primera pieza representativa se aprueba sin cambios de archivo, ubicación o construcción. Separe los cambios de diseño del comprador de los fallos de producción para que la métrica identifique la verdadera causa de la reelaboración.
Seguimiento de la respuesta y la recuperación
Compare el tiempo de aprobación, la respuesta ante cambios, el tiempo de retrabajo y la recuperación en momentos de alta demanda. La opción más rápida es la que restablece un resultado aprobado con evidencia controlada, no simplemente la que comienza a realizar ajustes primero.
Realice un seguimiento del costo total entregado.
Incluya administración, transporte, inspección adicional, rechazos, exposición a demoras, capacidad ociosa y uso de capital. No compare el precio unitario externo con el precio interno de la rosca y la mano de obra. Ambas opciones deben evaluarse en función de un alcance equivalente.
Utilice los principios de calidad actuales sin copiar una declaración de certificación.
Tratar la ruta como una operación controlada.
La descripción general oficial de la norma ISO 9001:2026 describe un sistema de gestión de la calidad que planifica, implementa y controla las operaciones, evalúa el desempeño y mejora el sistema. Un programa de protección integral puede aplicar estos principios, ya sea que la decoración sea interna, externa o híbrida. Este artículo no pretende certificar ni citar requisitos que no estuvieran disponibles en la descripción general pública.
Busque apoyo en materia de capacidades donde aporte valor.
El Instituto Nacional de Estándares y Tecnología de EE. UU. describe su Programa de Extensión para la Manufactura como una iniciativa que ayuda a los fabricantes pequeños y medianos a mejorar sus operaciones, reducir riesgos, acceder a conocimientos especializados y fortalecer sus relaciones con los proveedores. La lección práctica consiste en recurrir a soporte técnico cualificado cuando la decisión excede los conocimientos del equipo o del proceso.
Toma la decisión basándote en el programa, no en la ideología.
Elige el trabajo interno cuando el aprendizaje y la repetición lo justifiquen.
La decoración interna es más eficaz cuando el programa tiene una demanda recurrente, personal cualificado, cambios de producción manejables y requiere una retroalimentación constante durante el desarrollo. Es menos eficaz cuando la inversión se justifica únicamente por un volumen optimista o cuando los métodos especializados superan la capacidad del equipo.
Opta por el trabajo externo cuando la especialización y la flexibilidad sean prioritarias.
La externalización resulta más eficaz cuando el proveedor tiene experiencia demostrada, el método es ocasional, la demanda máxima es volátil o el capital permanecería inactivo. Es menos eficaz cuando se desconoce la ubicación exacta, las aprobaciones son informales o el programa no puede rastrear archivos y materiales.
Elija la opción híbrida cuando el límite sea explícito.
Una ruta híbrida permite mantener el control del desarrollo al tiempo que se adquiere capacidad especializada o de reserva. Funciona únicamente cuando ambas rutas utilizan la misma identidad de producto, aprobación física, terminología para la descripción de defectos y proceso de conciliación.
Mantener la capacidad que protege el programa.
La decisión de fabricar o comprar debe basarse en la combinación de pedidos del programa, la velocidad de aprendizaje, las necesidades especializadas, la volatilidad máxima, la calidad de la evidencia y el costo total entregado. Mantenga cerca el trabajo que protege el aprendizaje crítico para la marca y la repetibilidad. Adquiera capacidades externas cuando la especialización o la flexibilidad sean mayores. Conecte ambas a través de una única interfaz de aprobación.
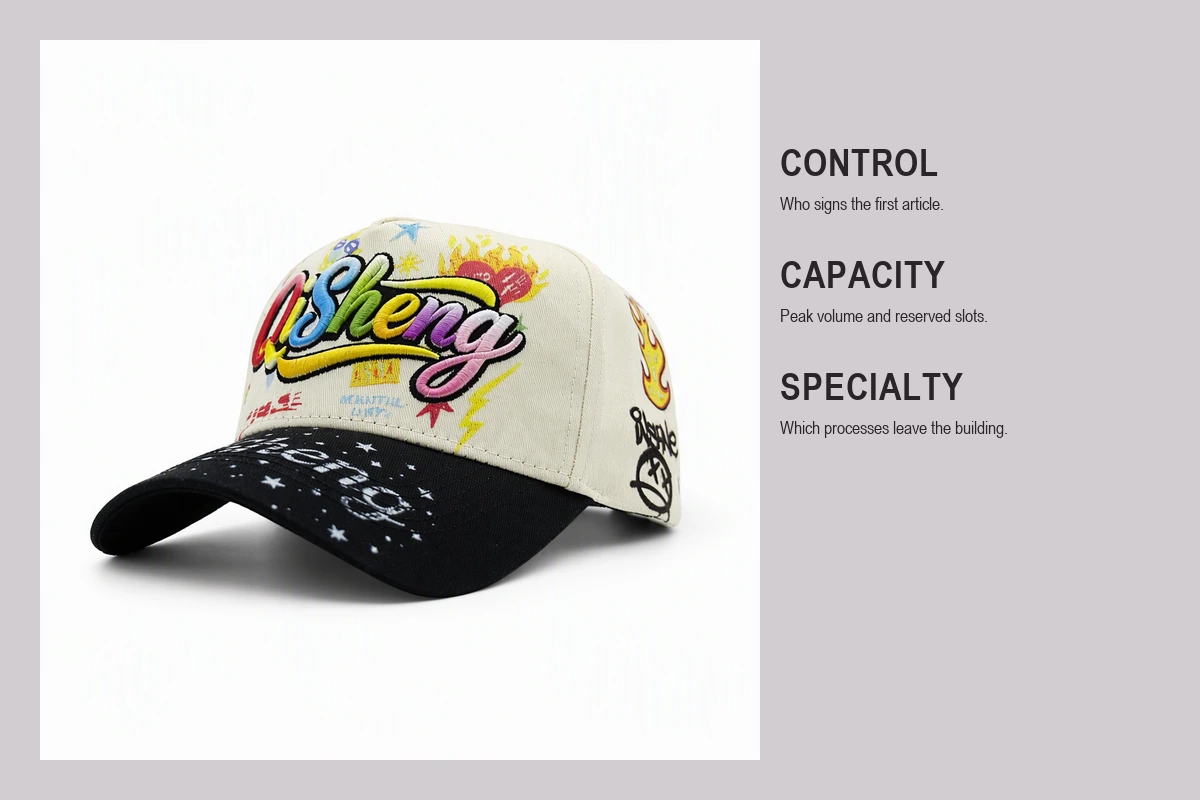
Para un proyecto real, comparta los volúmenes mensuales y máximos previstos, los métodos de decoración, la cantidad de diseños, la confección de las gorras, la fecha de lanzamiento y la documentación requerida. QSHeadwear puede analizar la ruta de producción más probable (interna, externa o híbrida) en función del producto real, en lugar de imponer un único modelo para cada pedido. La gorra bordada con ribete de contraste y el programa más amplio de gorras snapback personalizadas demuestran por qué la confección y la decoración deben considerarse conjuntamente.





