


Un programme de fabrication de casquettes peut sembler intégré verticalement, car les échantillons, la broderie, l'emballage et le contrôle final sont réalisés au sein d'une même entreprise. En réalité, le processus de personnalisation peut être plus complexe. La broderie à plat peut être effectuée en usine, le gonflant 3D peut nécessiter un opérateur spécialisé, les écussons tissés peuvent provenir d'un sous-traitant et certaines techniques d'impression peuvent être réservées uniquement sur commande.
La question pertinente n'est pas de savoir si la décoration en interne est toujours préférable à l'externalisation. Il s'agit plutôt de déterminer quelles tâches doivent rester étroitement liées au développement, lesquelles nécessitent une reproductibilité à grande échelle, quels processus spécialisés doivent être externalisés et comment le programme garantira un résultat validé à chaque étape.
Ce guide offre aux acheteurs de couvre-chefs une approche pragmatique pour faire leur choix. Il ne repose sur aucun critère standardisé en termes de nombre de machines, d'objectif d'utilisation, de cadence de couture, de délai de retour sur investissement ou de marge d'externalisation. Ces données doivent être extraites de la gamme de produits, des équipements, de la main-d'œuvre, des commandes et des devis des fournisseurs.
Commencez par la décision que vous êtes en train de prendre.
Dissocier la propriété de l'emplacement de la machine
Un acheteur peut conserver la propriété des illustrations, des règles de numérisation, des normes de couleur et des preuves d'approbation, même si la décoration est réalisée par un spécialiste. À l'inverse, une machine située en usine ne garantit pas le contrôle si les fichiers, les paramètres et les décisions relatives au premier exemplaire sont informels. Il est donc essentiel de définir qui est propriétaire du cahier des charges avant de comparer les sites.
Distinguer la vitesse de développement de la capacité de stockage
La meilleure méthode pour un prototype de dix pièces ne sera peut-être pas la meilleure pour dix mille unités. Conserver les échantillons de broderie à proximité de l'équipe de développement des casquettes permet de réduire les ajustements, tandis qu'une capacité de production externe peut absorber un pic temporaire. Il est important de considérer la réactivité du développement et le débit de production en série comme deux décisions distinctes.
Distinguer les méthodes de base des techniques occasionnelles
La broderie à plat, le relief 3D, l'appliqué, la sérigraphie, le transfert, le travail laser et les écussons spéciaux requièrent des équipements et des compétences différents. Une méthode utilisée chaque semaine peut justifier une prise en charge en interne. Une technique commandée deux fois par an peut être plus judicieusement réalisée par un spécialiste qualifié, à condition que le processus de commande soit bien maîtrisé.
Mesurez la demande avant de parler d'équipement.
Utilisez la composition réelle des commandes, et non uniquement les totaux annuels.
Le volume annuel peut masquer des pics importants. Il est donc conseillé de segmenter la demande par mois, méthode de personnalisation, taille du logo, nombre de couleurs, type de bouchon et délai de livraison souhaité. Un volume annuel total élevé et réparti uniformément est plus facile à gérer en interne qu'un volume équivalent concentré autour des lancements ou des périodes événementielles.
Changements et approbations de comptage
Les tirages courts avec des changements fréquents de visuels consomment beaucoup de ressources : numérisation, préparation, changement de fil, contrôle du premier exemplaire et attention de l'opérateur. Le temps machine à lui seul ne reflète pas la charge de travail. Reliez cette analyse à la référence produit et au planning de lancement du programme afin que l'équipe puisse visualiser le nombre d'approbations uniques générées par la gamme.
Identifier le véritable goulot d'étranglement
La ressource limitée peut concerner la numérisation, le cerclage, le contrôle qualité, la préparation du support ou la disponibilité des casquettes, plutôt que les têtes de broderie. L'ajout d'équipement ne résout pas les contraintes en amont ou en aval. Il est essentiel d'analyser l'ensemble du processus de décoration avant d'attribuer le problème à la capacité des machines.
Déterminez quelles capacités doivent rester proches
Maintenez l'apprentissage rapide près du développement produit
Lorsque la forme de la calotte, la position de la soudure et la réactivité du matériau sont encore en évolution, un retour d'information rapide est plus important que le coût unitaire affiché. Un circuit d'échantillonnage interne permet au concepteur de la capsule, au numériseur et à l'opérateur d'examiner le même résultat physique sans un long processus de transfert.
Protéger les informations qui véhiculent la notoriété de la marque
Les petits caractères, les espaces négatifs et les contours en relief peuvent perdre en netteté à grande échelle. Le guide de lisibilité des petits logos explique pourquoi le visuel et le corps du bouchon doivent être traités conjointement. Si ces détails sont essentiels sur le plan commercial, conservez un droit de regard direct, même en cas de sous-traitance de la production.
La capacité de la carte est définie par sa construction, et non par son nom de méthode.
Le terme « broderie » est trop vague pour justifier un choix entre fabrication et sous-traitance. Un fournisseur peut réaliser une broderie plate et nette sur du coton non structuré, mais rencontrer des difficultés avec des coutures épaisses, des empiècements en mousse ou de grands éléments en relief. Il est essentiel de définir les capacités du fournisseur en fonction du type de casquette, de l'emplacement et des finitions souhaités.
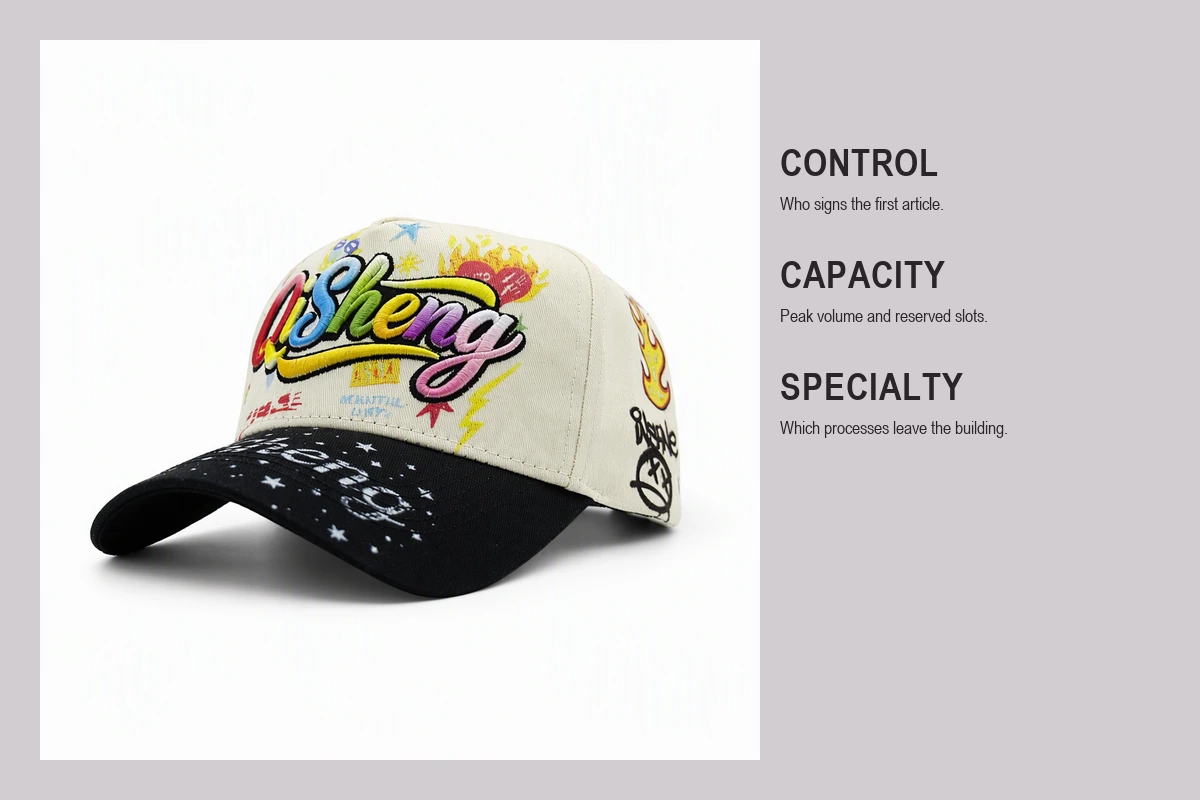
Établissez honnêtement le tableau des coûts internes.
Inclure le capital et les ressources de soutien
Le prix de l'équipement ne représente que le coût d'entrée visible. Il faut inclure la surface au sol, l'électricité, la ventilation (le cas échéant), les logiciels, la numérisation, les accessoires, la maintenance, les pièces détachées, le fil et le support, la formation, la supervision, les contrôles qualité et les temps d'arrêt. Utilisez des données locales réelles plutôt qu'un pourcentage générique.
Coût de la capacité inutilisée et du débordement de pointe
Une ligne de production interne dimensionnée pour la moyenne annuelle peut néanmoins tomber en panne lors d'un pic de production ; une ligne dimensionnée pour le pic peut rester sous-utilisée une grande partie de l'année. Il est donc essentiel de modéliser les deux situations. La décision de production interne ou externe doit prendre en compte les conséquences d'une demande inférieure aux prévisions et d'une demande supérieure à la capacité réelle.
vitesse de correction des prix
Les interventions internes peuvent réduire le délai de retouche d'un échantillon ou de correction de la première pièce, à condition de disposer du personnel et des matériaux nécessaires. Les spécialistes externes possèdent une expertise méthodologique plus pointue, mais les délais de réservation et de transport sont plus longs. Il est crucial de valoriser la réactivité, car un lancement manqué engendre des pertes commerciales.
Évaluer les capacités externes sans externaliser la responsabilité
Confirmer le site de production exact
Vérifiez si le fournisseur désigné réalise lui-même les travaux ou s'il les sous-traite. L'audit de consolidation des fournisseurs démontre l'importance de la visibilité des processus lorsqu'un seul interlocuteur commercial coordonne plusieurs sources de production. L'approbation doit préciser la méthode, le site et l'opérateur responsable.
Vérifier les preuves de répétabilité
Examinez des casquettes comparables, et pas seulement de jolis échantillons sur tissu plat. Demandez comment le spécialiste gère la numérisation des modifications, l'équivalence des fils, le support, le positionnement, la production du premier exemplaire et les changements de production. Un prix bas n'a aucun sens si chaque nouvelle commande nécessite de redéfinir la configuration.
Définir la communication et l'escalade
Il convient de préciser qui peut interrompre la production, qui approuve une dérogation et dans quels délais les preuves doivent circuler entre l'usine de bouchons, le spécialiste en décoration et l'acheteur. Une approche hybride échoue lorsque chaque partie présume que la décision appartient à l'autre.
Utilisez une voie hybride lorsque la gamme de produits l'exige.
Effectuez les prélèvements à l'intérieur et pesez le produit en vrac à l'extérieur.
Cette méthode convient lorsque la rapidité de développement est essentielle mais que la demande en gros est fluctuante. L'équipe interne crée un prototype validé, puis transfère les données de production à une chaîne de production externe. Ce transfert doit inclure les preuves exactes de la fabrication et de la production du bouchon, et non une simple photographie.
Conservez le volume de répétition à l'intérieur et achetez des méthodes spécialisées
Une méthode de base stable peut favoriser les investissements internes, tandis que les modifications, impressions ou finitions spécifiques restent externalisées. Cela évite de contraindre une ligne de production à mal imiter un procédé spécialisé. La méthode externe doit néanmoins respecter la même identité de produit et les mêmes procédures d'approbation.
Débordement de réserve avant le pic
Il est déconseillé d'improviser une solution de repli en cas de retard de la production interne. Il est impératif de valider la solution de repli en fonction du bouchon et de la décoration avant toute augmentation de la demande. Comparez les premiers échantillons issus des deux solutions afin que la marque puisse identifier toute différence visuelle ou tactile.
Créez une interface d'approbation pour chaque itinéraire.
Utiliser la même identité visuelle
Les documents internes et externes doivent faire référence à la même version du fichier graphique, au même fichier de numérisation ou à la même conversion approuvée, à la même référence de filetage, aux mêmes dimensions et aux mêmes points de repère. Les noms de fichiers seuls ne constituent pas une preuve suffisante ; il est nécessaire d’associer chaque élément à son style, sa couleur et son ordre.
Approuver un résultat physique
Le processus d'approbation de l'échantillon cousu explique pourquoi une maquette numérique ne peut pas prouver la densité, le toucher du tissu, l'interaction des coutures ou le froncement. Utilisez une véritable construction de bonnet et conservez un échantillon approuvé ou une référence physique clairement indiquée.
Définissez le langage des défauts une seule fois.
Les inspecteurs internes et externes doivent avoir la même vision des dérives de logo, des zones de couverture incomplètes, des fils qui se détachent, de l'exposition du support, des distorsions et des différences de couleur. Il est essentiel de relier les exemples spécifiques à la décoration aux définitions générales du contrôle qualité des bouchons afin qu'un défaut ne change pas de catégorie lorsqu'il est constaté entre deux ateliers.
Planifier les informations et les transferts de matériel
Déverrouillage du capuchon et du corps de la commande
La décoration extérieure apporte du mouvement aux bouchons vierges ou partiellement finis. Définissez les quantités, les lots de teinte, la protection, les conditions de livraison, le nombre de retours et la responsabilité en cas de dommages survenus pendant le transport. Conservez des échantillons avant l'expédition des marchandises depuis l'usine principale.
Protéger les fichiers d'illustration et de production
Les conditions commerciales doivent préciser les modalités d'utilisation, de conservation, de restitution ou de suppression des fichiers graphiques et de production. Il convient de limiter l'accès au logiciel et d'empêcher la duplication non traçable des fichiers entre les différents ateliers.
Vérifier les quantités avant l'emballage
Les articles non décorés, les pièces de montage et les bouchons de remplacement influent sur l'assortiment final. Avant l'emballage final, rapprochez les quantités émises, décorées, non décorées, retravaillées et retournées. Si la décoration modifie la hauteur d'empilement ou les besoins de protection, mettez à jour le calcul du chargement du carton plutôt que de réutiliser un comptage basé sur des emballages de bouchons vierges.
Évaluer les deux voies à travers la performance de l'entreprise
Suivi de l'approbation de première passe
Mesurez la fréquence à laquelle une première pièce représentative est validée sans modification de fichier, de positionnement ou de construction. Distinguez les modifications apportées par l'acheteur aux erreurs de production afin que l'indicateur identifie la véritable source des retouches.
Suivi de la réponse et du rétablissement
Comparez les délais d'approbation, de réaction aux changements de production, de traitement des retouches et de reprise après une période de pointe. La solution la plus rapide est celle qui permet d'obtenir un résultat approuvé avec des preuves concrètes, et non celle qui commence simplement par la première étape.
Suivi du coût total livré
Incluez les frais administratifs, le transport, les contrôles supplémentaires, les rebuts, les délais d'exposition, les capacités inutilisées et l'immobilisation du capital. Ne comparez pas un prix unitaire externe avec les seuls coûts internes liés au filetage et à la main-d'œuvre. Les deux options doivent être évaluées sur la base d'un périmètre équivalent.
Utiliser les principes de qualité actuels sans copier une allégation de certification
Considérez l'itinéraire comme une opération contrôlée
La présentation officielle de la norme ISO 9001:2026 décrit un système de management de la qualité qui planifie, met en œuvre et contrôle les opérations, évalue les performances et améliore le système. Un programme de capsulage peut appliquer ces principes, que la décoration soit intérieure, extérieure ou hybride. Cet article ne prétend pas à une certification et ne cite aucune exigence non disponible dans la présentation publique.
Recherchez un soutien en matière de capacités là où il apporte une valeur ajoutée.
L'Institut national américain des normes et de la technologie (NIST) décrit son programme de partenariat pour l'extension de la fabrication comme un moyen d'aider les petites et moyennes entreprises manufacturières à améliorer leurs opérations, à réduire les risques, à accéder à des experts et à renforcer leurs relations avec leurs fournisseurs. En pratique, il est essentiel de recourir à un soutien technique qualifié lorsque la décision dépasse les compétences de l'équipe en matière d'équipement ou de procédés.
Prenez la décision en fonction du programme, et non de l'idéologie.
Privilégiez le travail interne lorsque l'apprentissage et la répétition le justifient.
L'aménagement intérieur est optimal lorsque le programme bénéficie d'une demande récurrente, d'un personnel qualifié, de transitions maîtrisables et d'un besoin de suivi rapproché du développement. Il est en revanche moins performant lorsque l'investissement est justifié par un volume optimiste uniquement ou lorsque les méthodes spécialisées dépassent les compétences de l'équipe.
Privilégiez le travail externe lorsque la spécialisation et la flexibilité dominent.
L'externalisation est optimale lorsque le prestataire a fait ses preuves, que le recours à l'externalisation est ponctuel, que les pics de demande sont fluctuants ou que les capitaux resteraient inutilisés. Elle est en revanche moins efficace lorsque le site est inconnu, que les approbations sont informelles ou que le programme ne permet pas de retracer les fichiers et les documents.
Choisissez hybride lorsque la limite est explicite.
Une approche hybride permet de préserver la maîtrise du développement tout en faisant appel à des spécialistes ou en augmentant les capacités de production. Elle n'est viable que si les deux approches utilisent la même identité de produit, la même homologation physique, la même terminologie de description des défauts et le même processus de rapprochement.
Conservez la capacité qui protège le programme
Le choix entre internalisation et externalisation doit tenir compte de la composition des commandes du programme, du rythme d'apprentissage, des besoins spécifiques, des pics de volatilité, des preuves de qualité et du coût total. Il est essentiel de préserver les acquis et la reproductibilité essentiels à la marque. L'externalisation est privilégiée lorsque la spécialisation ou la flexibilité est plus marquée. Une interface d'approbation unique centralise les deux options.
Pour un projet concret, veuillez indiquer les volumes mensuels et de pointe prévus, les méthodes de personnalisation, le nombre de visuels, les types de casquettes, le calendrier de lancement et les justificatifs nécessaires. QSHeadwear peut ainsi évaluer la solution la plus adaptée (interne, externe ou hybride) au produit final, plutôt que d'imposer un modèle unique pour toutes les commandes. La casquette brodée à passepoil contrastant et le programme de personnalisation plus large de casquettes snapback illustrent l'importance d'une conception conjointe de la fabrication et de la personnalisation.





