


Ein Cap-Produktionsprogramm mag vertikal integriert erscheinen, da Mustererstellung, Stickerei, Verpackung und Endkontrolle unter einem Dach erfolgen. Der eigentliche Veredelungsprozess kann jedoch komplexer sein. Flachstickereien werden möglicherweise direkt im Werk durchgeführt, für 3D-Puffstickereien wird eventuell ein Spezialist benötigt, gewebte Aufnäher stammen möglicherweise aus einer separaten Weberei, und spezielle Drucktechniken werden unter Umständen nur bei Bedarf eingesetzt.
Die entscheidende Frage ist nicht, ob die Gestaltung im eigenen Haus immer besser ist als die Auslagerung. Vielmehr geht es darum, welche Arbeiten nah an der Entwicklung bleiben müssen, welche Arbeiten eine skalierbare Wiederholbarkeit erfordern, welche spezialisierten Prozesse extern vergeben werden sollten und wie das Programm sicherstellt, dass bei jeder Übergabe ein einheitliches Ergebnis erzielt wird.
Dieser Leitfaden bietet Einkäufern von Kopfbedeckungen eine wirtschaftliche Grundlage für diese Entscheidung. Er geht nicht von einer einheitlichen Maschinenanzahl, einem einheitlichen Auslastungsziel, einer einheitlichen Stichrate, einer einheitlichen Amortisationszeit oder einer einheitlichen Outsourcing-Marge aus. Diese Faktoren müssen anhand des tatsächlichen Produktmixes, der benötigten Ausrüstung, des Arbeitsaufwands, des Auftragsmusters und der Angebote der Lieferanten ermittelt werden.
Beginnen Sie mit der Entscheidung, die Sie tatsächlich treffen.
Trennung von Eigentum und Maschinenstandort
Ein Käufer kann die Eigentumsrechte an den Grafiken, Digitalisierungsregeln, Farbvorgaben und Freigabenachweisen behalten, selbst wenn ein Spezialist die Dekoration durchführt. Umgekehrt bietet eine Maschine in einer Fabrik keine Kontrolle, wenn Dateien, Einstellungen und Entscheidungen zum ersten Stück informell getroffen werden. Klären Sie vor dem Vergleich der Standorte, wem die Spezifikationen gehören.
Entwicklungsgeschwindigkeit von Massenkapazität trennen
Der optimale Weg für eine Testserie von zehn Stück ist möglicherweise nicht der optimale Weg für zehntausend Einheiten. Wenn die Musterstickerei in der Nähe des Kappenentwicklungsteams durchgeführt wird, können Anpassungen beschleunigt werden, während externe Produktionskapazitäten vorübergehende Spitzenzeiten abfangen können. Entwicklungsreaktionen und Massenproduktion sollten als unterschiedliche Entscheidungen betrachtet werden.
Kernmethoden von gelegentlichen Techniken trennen
Flachstickerei, 3D-Puffstickerei, Applikationen, Siebdruck, Transferdruck, Laserstickerei und Spezialaufnäher erfordern unterschiedliche Ausrüstung und Fachkenntnisse. Eine wöchentlich angewandte Methode kann eine interne Abwicklung rechtfertigen. Eine zweimal jährlich benötigte Technik lässt sich unter Umständen besser von einem qualifizierten Spezialisten durchführen, sofern die Steuerung reibungslos funktioniert.
Ermitteln Sie den Bedarf, bevor Sie über Ausrüstung sprechen.
Verwenden Sie den tatsächlichen Auftragsmix, nicht nur die Jahresgesamtwerte.
Das Jahresvolumen kann starke Nachfragespitzen verschleiern. Die Nachfrage sollte nach Monat, Veredelungsmethode, Logogröße, Farbanzahl, Kappenkonstruktion und gewünschtem Lieferzeitraum aufgeschlüsselt werden. Ein hohes, gleichmäßig verteiltes Jahresvolumen lässt sich intern leichter bewältigen als dasselbe Volumen, das sich auf Produkteinführungen oder saisonale Ereignisse konzentriert.
Zähländerungen und Genehmigungen
Kleinserien mit häufigen Designänderungen erfordern Digitalisierung, Einrichtung, Garnwechsel, Erstmusterprüfung und die Aufmerksamkeit der Bediener. Die Maschinenstunden allein unterschätzen den Aufwand. Verknüpfen Sie die Analyse mit den Artikelnummern (SKUs) und der Markteinführungsplanung des Programms, damit das Team die Anzahl der individuellen Freigaben für die jeweilige Produktreihe einsehen kann.
Identifizieren Sie den wahren Engpass
Die knappe Ressource könnte die Digitalisierung, das Einspannen, die fachgerechte Qualitätskontrolle, die Vorbereitung des Trägermaterials oder die Verfügbarkeit des Kappenkörpers sein, und nicht die Stickköpfe. Zusätzliche Ausrüstung löst keine Engpässe in vorgelagerten oder nachgelagerten Prozessschritten. Betrachten Sie den gesamten Veredelungsprozess, bevor Sie das Problem der Maschinenkapazität zuschreiben.
Entscheiden Sie, welche Fähigkeiten unbedingt erhalten bleiben müssen.
Schnelles Lernen in der Nähe der Produktentwicklung beibehalten
Solange sich Kronenform, Nahtposition und Materialverhalten noch ändern, ist schnelles Feedback wichtiger als die reinen Stückkosten. Ein interner Probenahmeprozess ermöglicht es dem Kappenentwickler, dem Digitalisierer und dem Bediener, dasselbe physikalische Ergebnis ohne lange Übertragungsschleifen zu überprüfen.
Schützen Sie Details, die zur Markenwiedererkennung beitragen.
Kleine Schrift, Negativraum und erhabene Konturen können bei der Serienproduktion an Lesbarkeit verlieren. Der Leitfaden zur Lesbarkeit kleiner Logos erläutert, warum Grafik und Kappenkörper gemeinsam behandelt werden müssen. Sind diese Details geschäftskritisch, behalten Sie die direkte Genehmigungsbefugnis, auch wenn die Produktion extern erfolgt.
Kartenfähigkeit durch Konstruktion, nicht durch Methodennamen
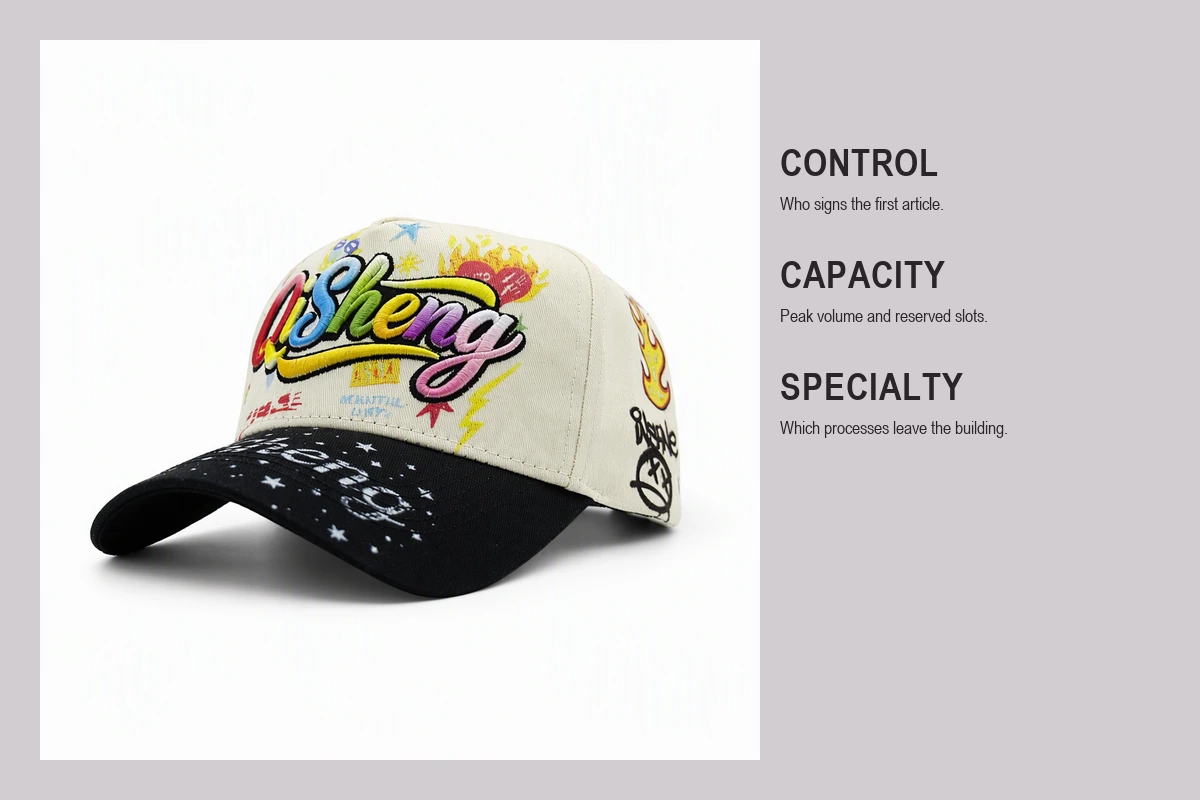
„Stickerei“ ist ein zu allgemeiner Begriff für eine Entscheidung zwischen Eigenfertigung und Fremdbezug. Ein Lieferant kann saubere, flache Stickereien auf unstrukturierter Baumwolle ausführen, hat aber Schwierigkeiten mit dicken Nahtkreuzungen, Schaumstofffronten oder großen 3D-Puffelementen. Die Leistungsfähigkeit sollte anhand der konkreten Kappe, der Platzierung und der gewünschten Verarbeitung definiert werden.
Erstellen Sie ein ehrliches Bild der internen Kosten.
Kapital und unterstützende Ressourcen einbeziehen
Der Gerätepreis ist nur der sichtbare Anschaffungspreis. Berücksichtigen Sie zusätzlich Stellfläche, Strom, gegebenenfalls Belüftung, Software, Digitalisierung, Einrichtungsgegenstände, Wartung, Ersatzteile, Garn- und Trägermaterial, Schulungen, Aufsicht, Qualitätskontrollen und Ausfallzeiten. Verwenden Sie konkrete lokale Daten anstelle eines allgemeinen Prozentsatzes.
Kosten für ungenutzte Kapazität und Spitzenüberlastung
Eine intern gefertigte Produktionslinie, die auf den Jahresdurchschnitt ausgelegt ist, kann während einer Produktionsspitzenphase dennoch ausfallen; eine für die Spitzenlast ausgelegte Produktionslinie kann den Großteil des Jahres unterausgelastet bleiben. Beide Szenarien sollten modelliert werden. Die Entscheidung zwischen Eigenfertigung und Fremdbezug sollte aufzeigen, was passiert, wenn die Nachfrage unter dem Plan liegt und wenn sie die praktische Kapazität übersteigt.
Geschwindigkeit der Preiskorrektur
Interne Arbeiten können die Zeit für das Nachnähen eines Musters oder die Korrektur des ersten Teils verkürzen, jedoch nur, wenn autorisiertes Personal und Material verfügbar sind. Externe Spezialisten verfügen zwar möglicherweise über umfassenderes Methodenwissen, benötigen aber längere Buchungs- und Transportprozesse. Die Reaktionszeit sollte unbedingt berücksichtigt werden, da ein verpasster Produktstart mit erheblichen Kosten verbunden ist.
Externe Leistungsfähigkeit bewerten, ohne die Verantwortlichkeit auszulagern
Bestätigen Sie den genauen Produktionsstandort.
Klären Sie ab, ob der genannte Lieferant die Arbeiten selbst ausführt oder an eine andere Werkstatt weitergibt. DieLieferantenkonsolidierungsprüfung verdeutlicht, warum Prozesstransparenz wichtig ist, wenn ein Ansprechpartner im Vertrieb mehrere Produktionsstätten koordiniert. Die Genehmigung sollte die tatsächliche Methode, den Standort und den verantwortlichen Bediener benennen.
Überprüfen Sie die Nachweise für die Wiederholbarkeit.
Prüfen Sie vergleichbare Kappen, nicht nur ansprechende Muster auf flachem Stoff. Fragen Sie nach, wie der Spezialist die Digitalisierungsrevision, die Fadenqualität, die Verstärkung, die Platzierung, die Freigabe des ersten Stücks und die Umrüstungen kontrolliert. Ein niedriger Preis ist nicht aussagekräftig, wenn bei jeder Nachbestellung die Einrichtung erneut durchgeführt werden muss.
Kommunikation und Eskalation definieren
Legen Sie fest, wer die Produktion stoppen kann, wer eine Abweichung genehmigt und wie schnell die Beweise zwischen Kappenfabrik, Veredelungsspezialist und Käufer ausgetauscht werden müssen. Ein hybrider Ansatz scheitert, wenn jede Partei annimmt, die Entscheidung liege bei der anderen.
Nutzen Sie einen Hybridweg, wenn der Produktmix dies erfordert.
Die Probenahme sollte im Innenbereich erfolgen, die Massenproduktion im Außenbereich.
Dieses Verfahren eignet sich, wenn Entwicklungsgeschwindigkeit entscheidend ist, die Nachfrage jedoch stark schwankt. Das interne Team erstellt ein repräsentatives, freigegebenes Ergebnis und überträgt anschließend die kontrollierten Inputs an eine externe Produktionslinie. Die Übertragung muss die genaue Kappenkonstruktion und den Produktionsnachweis, nicht nur ein Foto, enthalten.
Halten Sie das Wiederholungsvolumen im Innenbereich und kaufen Sie Spezialmethoden
Ein stabiles Kernverfahren kann interne Investitionen unterstützen, während seltene Anpassungen, Druckverfahren oder Endbearbeitungen extern vergeben werden. Dadurch wird vermieden, dass eine Produktionslinie gezwungen wird, einen spezialisierten Prozess unzureichend zu imitieren. Das externe Verfahren erfordert dennoch dieselbe Produktidentität und dieselben Freigabeprozesse.
Reserveüberlauf vor dem Spitzenwert
Überlauf sollte nicht improvisiert werden, wenn die interne Produktionslinie in Verzug gerät. Die alternative Produktionslinie muss anhand der tatsächlichen Kappe und Dekoration geprüft werden, bevor die Nachfrage steigt. Vergleichen Sie die ersten Stücke beider Produktionslinien, damit die Marke etwaige sichtbare oder fühlbare Unterschiede erkennen kann.
Erstellen Sie für jede Route eine Genehmigungsschnittstelle.
Verwenden Sie dieselbe Bildsprache.
Interne und externe Arbeiten sollten sich auf dieselbe Grafikrevision, Digitalisierungsdatei oder genehmigte Konvertierung, Fadenreferenz, Maße und Platzierungsmarkierungen beziehen. Dateinamen allein reichen nicht aus; jedes Element muss mit Stil, Farbe und Reihenfolge verknüpft werden.
Ein physisches Ergebnis genehmigen
Der Freigabeprozess für Näharbeiten erklärt, warum ein digitales Modell weder Dichte, Haptik des Futters noch Nahtverhalten oder Faltenbildung nachweisen kann. Verwenden Sie eine tatsächliche Kappenkonstruktion und bewahren Sie ein freigegebenes Muster oder eine eindeutig verknüpfte physische Referenz auf.
Definiere die Fehlersprache einmalig
Interne und externe Prüfer benötigen dieselbe Sichtweise auf Logoverschiebung, fehlende Abdeckung, lose Enden, freiliegende Trägerfolie, Verzerrungen und Farbabweichungen. Verknüpfen Sie dekorationsspezifische Beispiele mit den allgemeineren Qualitätskontrolldefinitionen für Kappen , damit ein Fehler nicht in eine andere Kategorie fällt, wenn er eine Werkstattgrenze überschreitet.
Planinformationen und Materialübergaben
Steuerkappen-Gehäusefreigabe
Die Außendekoration verleiht Rohlingen oder Halbfertigprodukten eine besondere Note. Mengen, Farbpartien, Schutzmaßnahmen, Übergabebedingungen, Rücksendemengen und Haftungsfragen für Transportschäden sind festzulegen. Muster sind vor Verlassen des Werks zurückzuhalten.
Schützen Sie Grafiken und Produktionsdateien
Die Geschäftsbedingungen sollten die autorisierte Nutzung, Aufbewahrung, Rückgabe oder Löschung von Grafik- und Produktionsdateien regeln. Der Zugriff auf das Programm sollte beschränkt und verhindert werden, dass Dateien in mehreren Werkstätten unkontrolliert kopiert werden.
Mengen vor dem Verpacken abgleichen
Dekorationsausschüsse, Rüstteile und Ersatzverschlüsse beeinflussen das Endsortiment. Gleichen Sie die ausgegebenen, dekorierten, aussortierten, nachbearbeiteten und zurückgesendeten Mengen vor der endgültigen Verpackung ab. Wenn die Dekoration die Stapelhöhe oder den Schutzbedarf ändert, aktualisieren Sie die Kartonbeladungsberechnung, anstatt die Packungsanzahl für leere Verschlüsse wiederzuverwenden.
Beurteilen Sie beide Wege anhand der Unternehmensleistung.
Erste Genehmigungsrunde
Messen Sie, wie oft ein repräsentatives Erstmuster ohne Änderungen an Datei, Platzierung oder Konstruktion durchkommt. Trennen Sie Änderungen am Kundendesign von Produktionsfehlern, damit die Kennzahl die tatsächliche Ursache für Nacharbeiten ermittelt.
Reaktion und Wiederherstellung verfolgen
Vergleichen Sie die Genehmigungsdauer, die Reaktionszeit bei Umstellungen, die Nachbearbeitungszeit und die Spitzenausbeute. Der schnellste Weg ist der, der ein genehmigtes Ergebnis mit kontrollierten Nachweisen wiederherstellt, nicht nur der, der als Erster mit der Bearbeitung beginnt.
Gesamtkosten der Lieferung verfolgen
Berücksichtigen Sie Verwaltung, Transport, zusätzliche Prüfungen, Ausschuss, Verzögerungen, Leerlaufkapazitäten und Kapitaleinsatz. Vergleichen Sie nicht den externen Stückpreis mit reinen Kosten für Gewinde und Arbeitsaufwand. Beide Optionen müssen auf Basis eines gleichwertigen Umfangs bewertet werden.
Wenden Sie aktuelle Qualitätsprinzipien an, ohne eine Zertifizierungsaussage zu kopieren.
Behandeln Sie die Route als kontrollierten Betrieb
Die offizielle Übersicht der ISO 9001:2026 beschreibt ein Qualitätsmanagementsystem, das Abläufe plant, durchführt und steuert, die Leistung bewertet und das System verbessert. Ein Fassadenrenovierungsprogramm kann diese Prinzipien anwenden, unabhängig davon, ob die Dekoration innen, außen oder hybrid erfolgt. Dieser Artikel erhebt keinen Anspruch auf Zertifizierung und nennt keine Anforderungen, die nicht bereits in der öffentlichen Übersicht enthalten waren.
Suchen Sie nach Unterstützung für Ihre Fähigkeiten, wo sie einen Mehrwert bietet.
Das US-amerikanische Nationale Institut für Standards und Technologie (NIST) beschreibt seine Manufacturing Extension Partnership als Unterstützung für kleine und mittlere Unternehmen der Fertigungsindustrie bei der Optimierung ihrer Betriebsabläufe, der Risikominderung, dem Zugang zu Expertenwissen und der Stärkung der Lieferantenbeziehungen. Die praktische Lehre daraus: Qualifizierte technische Unterstützung sollte in Anspruch genommen werden, wenn die Entscheidung die eigenen Kenntnisse über Ausrüstung oder Prozesse übersteigt.
Die Entscheidung sollte auf Grundlage des Programms und nicht der Ideologie getroffen werden.
Wähle innere Arbeit, wenn Lernen und Wiederholung dies rechtfertigen.
Die interne Gestaltung ist dann am effektivsten, wenn das Programm eine wiederkehrende Nachfrage, qualifiziertes Personal, überschaubare Umstellungszeiten und den Bedarf an engem Entwicklungsfeedback aufweist. Sie ist am schwächsten, wenn Investitionen allein durch optimistische Volumenprognosen gerechtfertigt werden oder wenn spezialisierte Methoden die Kompetenzen des Teams übersteigen.
Wählen Sie eine externe Tätigkeit, wenn Spezialisierung und Flexibilität im Vordergrund stehen.
Outsourcing ist dann am effektivsten, wenn der Anbieter über nachgewiesene Kompetenz verfügt, der Einsatz nur gelegentlich erfolgt, die Nachfragespitzen schwanken oder Kapital ungenutzt bleibt. Am schwächsten ist es, wenn der tatsächliche Einsatzort unbekannt ist, Genehmigungen informell erteilt werden oder das Programm Dateien und Materialien nicht aufspüren kann.
Wählen Sie die Hybridlösung, wenn die Grenze explizit ist.
Ein hybrider Ansatz ermöglicht die Aufrechterhaltung der Entwicklungskontrolle bei gleichzeitigem Einkauf von Spezialisten oder Kapazitätserweiterungen. Er funktioniert jedoch nur, wenn beide Ansätze dieselbe Produktidentität, physische Freigabe, Fehlerbeschreibung und denselben Abgleichprozess verwenden.
Die Fähigkeit, das Programm zu schützen, sollte erhalten bleiben.
Die Entscheidung zwischen Eigenfertigung und Fremdbezug sollte sich nach dem Auftragsmix des Programms, der Lerngeschwindigkeit, den spezifischen Anforderungen, der Spitzenvolatilität, der Qualität der Nachweise und den Gesamtkosten richten. Arbeiten, die markenrelevantes Lernen und die Wiederholbarkeit gewährleisten, sollten intern durchgeführt werden. Externe Kapazitäten sollten dort genutzt werden, wo Spezialisierung oder Flexibilität im Vordergrund stehen. Beide Optionen sollten über eine zentrale Genehmigungsschnittstelle miteinander verbunden werden.
Für ein konkretes Projekt teilen Sie uns bitte die erwarteten monatlichen und Spitzenmengen, die Veredelungsmethoden, die Anzahl der Grafiken, die Kappenkonstruktionen, den Markteinführungstermin und die benötigten Nachweise mit. QSHeadwear kann dann den wahrscheinlichen internen, externen oder hybriden Herstellungsprozess anhand des tatsächlichen Produkts prüfen, anstatt jede Bestellung über ein einziges Modell abzuwickeln. Die erwähnte bestickte Kappe mit Kontrastpaspelierung und das umfassendere Programm für individuelle Snapback-Caps verdeutlichen, warum Konstruktion und Veredelung gemeinsam betrachtet werden sollten.





