


Un ordine ripetuto può corrispondere all'originale grafica, al codice del tessuto e al colore, ma risultare più stretto o più largo sulla testa. La differenza può dipendere dalla forma della calotta, dalla fascia antisudore, dalla chiusura, dal margine di cucitura, dal rilassamento del tessuto o dal modo in cui viene misurato il berretto finito. Definire entrambe le produzioni "taglia unica" non significa che calzino allo stesso modo.
Per un marchio, questo va ben oltre una semplice controversia sulle misure. La variazione di vestibilità influisce sui resi, sulla fiducia nel riassortimento, sulla distribuzione del team e sulla credibilità di un prodotto che i clienti già conoscono. La soluzione non è aggiungere un numero arbitrario alla scheda tecnica. È definire un metodo di misurazione ripetibile, stabilire limiti di accettazione specifici per il prodotto, campionare ogni lotto e distinguere le variazioni unitarie casuali da uno spostamento sistematico.
Questa guida presenta un metodo di controllo operativo. Non prescrive un intervallo di tolleranza, una dimensione del campione o un limite statistico universali. Tali valori devono essere determinati in base alla reale costruzione del tappo, al comportamento del materiale, al sistema di chiusura, al gruppo di clienti e ai dati storici relativi al processo.
Definisci cosa significa “stessa compatibilità” per il programma
Separare le dimensioni adatte al consumatore dalle dimensioni di fabbrica.
Chi indossa un berretto percepisce pressione, profondità, stabilità e possibilità di regolazione. Una fabbrica registra dimensioni come l'apertura interna, la profondità della calotta, la lunghezza del pannello e la corsa della chiusura. Collegando questi due dati, un berretto può raggiungere un determinato obiettivo di circonferenza, ma risultare comunque diverso al tatto perché la calotta è più alta o la fascia antisudore si comporta in modo differente.
Utilizzare come prova i risultati della prima esecuzione approvata, non le leggende.
Conservare il campione approvato, la registrazione delle misurazioni e la distribuzione effettiva del primo lotto. Non affidarsi a una semplice affermazione ricordata, come ad esempio "l'ultimo ordine calzava bene". Il riferimento deve identificare modello, materiale, chiusura, condizioni di misurazione e revisione della produzione.
Definire il gruppo di indossatori
Un cappellino alla moda, un cappellino sportivo, un programma per giovani e una divisa possono tollerare diverse variazioni di vestibilità. Le attuali linee guida per l'ingresso nel mercato giapponese e coreano dimostrano perché l'espressione delle taglie da parte dei consumatori e le misurazioni effettuate in fabbrica debbano essere controllate separatamente.
Bloccare il metodo di misurazione prima di impostare la tolleranza.
Assegna un nome a ciascun punto di misurazione.
Specificare dove inizia e finisce il metro, il righello o il dispositivo di fissaggio. Per la circonferenza interna, indicare se la fascia antisudore è inclusa e dove è posizionata la chiusura. Per la profondità della corona, definire i punti di riferimento della cucitura e del bordo. Un numero senza punti di riferimento non può essere riprodotto.
Condizione del cappuccio di controllo
Annotare se il cappuccio è rilassato, fissato, allungato o posizionato su un supporto. Indicare per quanto tempo rimane a riposo dopo l'imballaggio o la vaporizzazione. La compressione e il recupero possono alterare la lettura anche quando la struttura della cucitura non è cambiata.
Controllo dell'utensile e dell'azione dell'operatore
Utilizzare uno strumento calibrato appropriato e definire la forza di trazione o l'assenza di tensione, ove pertinente. Addestrare gli operatori con gli stessi esempi. Due ispettori possono creare una falsa differenza tra i lotti se uno comprime il tappo o tira la fascia antisudore mentre l'altro no.
Mappa i componenti che cambiano l'adattamento
Blocco corona e margine di cucitura
La forma del pannello, la profondità della giunzione e la sequenza di assemblaggio determinano la forma tridimensionale della corona. Piccole modifiche ripetute su più giunzioni possono alterare l'apertura interna o la profondità della corona. Confrontate la forma finale, non solo i singoli pannelli tagliati.
Fascia antisudore e nastri interni
Larghezza, spessore, elasticità e restringimento della fascia antisudore influenzano sia l'apertura misurata che la pressione percepita. Un sostituto nominalmente equivalente può alterare la vestibilità. Ogni ordine ripetuto deve essere collegato all'identità del componente approvato tramite il sistema di identificazione del prodotto a marchio privato .
Sistema di chiusura e dispositivi di regolazione
La posizione dei bottoni a pressione, la lunghezza del cinturino, la corsa della fibbia, il recupero elastico e la sovrapposizione del velcro definiscono il range di utilizzo. Il movimento massimo della fibbia non sempre corrisponde al range di comfort per chi la indossa. Registrare una posizione di chiusura standard per il confronto tra i lotti.
Materiale e finitura della calotta
Lavaggio, rivestimento, vaporizzazione, calore, umidità e orientamento del tessuto possono alterare le dimensioni o la capacità di recupero. Il materiale potrebbe inoltre rilassarsi dopo essere stato disimballato. Effettuare le misurazioni in una fase controllata ed evitare di confrontare un'unità compressa al momento della consegna con un campione di approvazione disteso.
Creare una banda di tolleranza specifica per il prodotto
Partiamo dalla funzione e dalla costruzione.
La tolleranza deve garantire la vestibilità prevista senza richiedere una precisione che la costruzione non è in grado di fornire in modo ripetibile. Valutare l'intervallo di chiusura, il comportamento del materiale, il numero di pannelli, la sovrapposizione delle cuciture e la sensibilità di chi lo indossa. Un berretto aderente e un cappellino regolabile con chiusura a scatto non dovrebbero essere automaticamente soggetti alla stessa regola.
Separare i limiti di specifica dal comportamento del processo.
I limiti di specifica descrivono ciò che il prodotto può accettare. I dati di processo descrivono ciò che la produzione fornisce attualmente. Un lotto può rientrare in un ampio intervallo di specifiche pur discostandosi dal valore centrale approvato. Monitorare sia la conformità che le variazioni.
Utilizzare le prove storiche con cautela
Raccogli dati comparabili da produzioni approvate, non da stili e metodi misti. Escludi dal confronto le modifiche al metodo di misurazione. Se il metodo è cambiato, stabilisci una nuova linea di base invece di fingere che i dati siano continui.
Analizza il campione per vedere la distribuzione, non una singola risposta.
Distribuire le unità su tutto il lotto
Se possibile, prelevare campioni da cartoni, periodi di produzione o linee di produzione diversi. Un campione prelevato da un cartone apparentemente conveniente potrebbe nascondere anomalie in altre zone. È importante conservare l'identità del cartone e del lotto, in modo da poter analizzare eventuali valori anomali.
Registrare le singole misurazioni
La sola media nasconde la variabilità. Conservare ogni misurazione, l'identità del campione e l'operatore. Confrontare il centro, la dispersione e il modello con la linea di base approvata. Il piano di ispezione AQL spiega l'identità del lotto e la disciplina di campionamento, ma i dati dimensionali necessitano comunque di un metodo di misurazione definito.
Non inventare una dimensione campionaria universale
La quantità appropriata dipende dal rischio, dalla struttura del lotto, dalla storia del processo e dalla decisione da prendere. Un acquirente può utilizzare un campione di screening per il monitoraggio di routine e ampliarlo quando le letture mostrano una variazione. Documentare tale aumento prima dell'inizio dell'ispezione.
Distinguere la variazione dispersa da un lotto traslato
Cerca un centro spostato
Se la maggior parte dei tappi campionati risulta costantemente più stretta o più profonda rispetto al valore di riferimento, il problema potrebbe essere dovuto a una variazione sistematica del processo, anche quando le singole unità rimangono entro limiti generali. Indagare sulla causa comune del cambiamento: lotto di materiale, modello, impostazione della cucitura, finitura o componente di chiusura.
Cercare una diffusione eccessiva
Un lotto con unità sia compatte che sfuse potrebbe presentare un assemblaggio instabile, componenti misti o misurazioni incoerenti. Un'ulteriore selezione non risolverà il problema alla radice. Isolare i sottogruppi per linea, tempo, materiale o cartone per individuare l'origine delle variazioni.
Cerca schemi non casuali
Le linee guida ufficiali del NIST sui diagrammi di controllo spiegano che una caratteristica di qualità misurata può essere rappresentata graficamente in funzione del numero di campioni o del tempo e che un comportamento non casuale può essere rilevante anche quando i punti rientrano nei limiti. Un programma di produzione di copricapi può applicare questo principio alle misurazioni dei lotti senza dover copiare un limite statistico generico. Per la progettazione di qualsiasi metodo formale di controllo statistico, è necessario avvalersi di un esperto di qualità qualificato.
Esamina il primo input modificato
Confronta i record dei prodotti
Verifica la revisione del modello, le istruzioni per il margine di cucitura, il codice della fascia antisudore, la lunghezza della chiusura, il filo e il percorso di finitura. Una sostituzione silenziosa di un componente o una modifica alle istruzioni di produzione possono influire sulla vestibilità. Collega la documentazione all'ordine di ripetizione effettivo anziché a un file di stile generico.
Confronta le condizioni di produzione
Analizzare la linea di produzione, le impostazioni della macchina, il gruppo di operatori, le fasi di vaporizzazione, lavaggio, asciugatura e confezionamento. L'obiettivo non è attribuire automaticamente la colpa all'ultima operazione, ma individuare il punto iniziale in cui il processo ha subito delle deviazioni.
Confrontare le condizioni di misurazione
Prima di avviare azioni correttive, verificare che gli strumenti, i tempi di riposo, la posizione di chiusura e i punti di riferimento corrispondano alla configurazione di base. Un falso segnale causato da un nuovo metodo di ispezione comporta una perdita di tempo e può allontanare la produzione da un'impostazione stabile.
Scegli la risposta in base al modello e usa il rischio
Rilasciare solo quando la vestibilità rimane accettabile
Se le letture variano ma l'intervallo di utilizzo e i requisiti del programma rimangono protetti, il rilascio può essere appropriato previa documentazione. Non modificare le specifiche dopo aver esaminato il lotto solo per farlo superare.
Ordina quando la popolazione può essere separata
La selezione può funzionare quando una misurazione affidabile distingue le unità accettabili da quelle inaccettabili. Definire il metodo, la verifica e la gestione dei tappi rifiutati. Includere la manodopera e i tempi di attesa nella decisione commerciale.
Rielaborare solo con un metodo collaudato
Alcuni elementi di chiusura o componenti interni possono essere regolati; altri non possono essere modificati senza comprometterne la forma o la decorazione. Prima di applicare il metodo su larga scala, è necessario approvare un'unità rielaborata rappresentativa. Se la merce è già arrivata non conforme, è necessario collegare la decisione alla procedura di reclamo e liquidazione per la vendita all'ingrosso .
Conservare i registri di rifornimento collegati alla logistica
Proteggere i tappi dalla distorsione della misurazione
Una compressione eccessiva può appiattire le calotte e alterare le misurazioni immediate. Il metodo di pianificazione del carico del cartone aiuta a bilanciare l'utilizzo dello spazio con una compressione sicura. Concedere alle calotte un periodo di recupero definito prima di confrontarle con i valori di riferimento non compressi.
Mantieni separate le versioni destinate a specifiche destinazioni e a specifici mercati.
Le etichette o le confezioni regionali possono introdurre diversi tipi di fasce antisudore, inserti o piegature. Il confronto tra le diverse versioni immesse sul mercato a livello regionale aiuta a mantenere visibili i cambiamenti di canale e di mercato, in modo che non vengano confusi con inspiegabili variazioni di vestibilità.
Considerare i costi senza nascondere il segnale di qualità
Ulteriori ispezioni, smistamenti, trasporto aereo o sostituzioni incidono sul costo di sbarco, ma la pressione sui costi non dovrebbe cancellare la registrazione dimensionale. Utilizzare il quadro di riferimento del costo di sbarco per mostrare l'impatto commerciale separatamente dall'accettazione del prodotto.
Utilizzare i principi di misurazione corporea senza applicare in modo errato gli standard di abbigliamento.
Mantenere chiaro il riferimento di chi lo indossa
L'ambito di applicazione ufficiale della norma ISO/TC 133 riguarda i sistemi di designazione delle taglie di abbigliamento basati su metodi di misurazione delle dimensioni corporee e vestibilità digitale. Ciò supporta una disciplina fondamentale: le misure del prodotto e le dimensioni corporee del consumatore sono correlate ma non interscambiabili. Questo articolo non afferma che una particolare norma ISO sull'abbigliamento stabilisca una tolleranza massima universale.
Tradurre le dimensioni del prodotto in dati di adattamento
Utilizzate prove di vestibilità e informazioni reali sui clienti per correlare l'apertura interna, la profondità della corona e l'intervallo di regolazione con il gruppo di utilizzatori previsto. Mantenete precisi i dati di fabbrica anche quando un canale di vendita utilizza una denominazione semplificata della taglia.
Redigere il prossimo ordine di acquisto sulla base delle prove
Correggi il centro, non solo i valori anomali.
Se il lotto presenta uno spostamento sistematico, aggiornare l'input di processo che controlla il centro. Non limitarsi a rimuovere alcune unità estreme e lasciare la successiva lavorazione con la stessa impostazione.
Metodo di misurazione del riporto ed esempi
Il prossimo ordine deve ricevere gli stessi punti di riferimento, metodo di lavorazione, posizione di chiusura, condizioni di riposo, tolleranza e riferimento approvato. Includere fotografie o diagrammi laddove le parole possano essere interpretate in modo diverso.
Rivedere la tolleranza quando il prodotto cambia
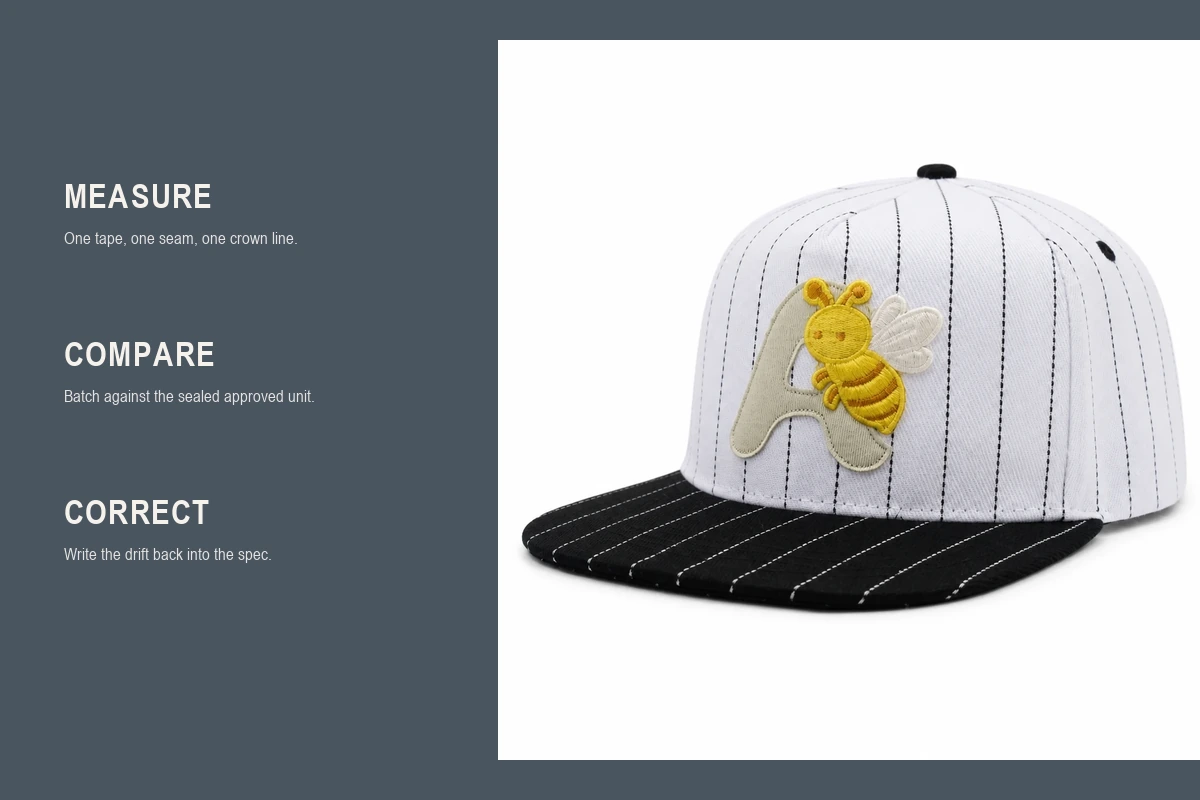
Un nuovo materiale, una nuova fascia antisudore, una nuova chiusura, una nuova finitura, un nuovo modello o una nuova versione di mercato possono modificarne il comportamento. È preferibile rivalutare la vecchia gamma piuttosto che copiarla automaticamente. Per prodotti come il cappellino snapback strutturato a righe citato, la calotta, la chiusura e la decorazione devono essere valutate come un unico sistema finito.
Rendere ripetibile un output controllato
La coerenza degli ordini ripetuti deriva da un metodo ripetibile: definire il risultato per l'utilizzatore, bloccare i punti e le condizioni di misurazione, stabilire i limiti di accettazione specifici per la costruzione, campionare il lotto, leggere il centro e la dispersione, analizzare il primo input modificato e riportare le prove nell'ordine successivo.
Per un programma di produzione di copricapi ripetuto, è necessario condividere il campione approvato, le misurazioni del lotto precedente, il feedback sulla vestibilità, i materiali, il sistema di chiusura, il metodo di confezionamento e il gruppo di utilizzatori previsto. QSHeadwear può aiutare a tradurre questi input in punti di controllo misurabili per il campionamento e la revisione in serie, senza fingere che una tolleranza universale si adatti a tutti i cappelli.





