


Un resultado AQL solo es útil cuando todas las partes saben qué se muestreó, qué se consideró un defecto y quién puede autorizar el envío. Sin esas decisiones, un comprador puede recibir un informe de inspección impecable que, sin embargo, deja sin respuesta la pregunta comercial: ¿se pueden enviar estas cajas?
Un plan práctico de inspección AQL para sombreros conecta la orden de compra, la línea base del producto aprobado, la identificación del lote, el esquema de muestreo, el registro de defectos y la autoridad de liberación. No convierte una muestra en prueba de que cada unidad es perfecta. Crea una regla consistente para tomar decisiones sobre lotes con una inspección limitada y luego registra la evidencia que respalda dicha decisión.
Esta guía muestra a los equipos de marca cómo establecer esa norma antes de la inspección final. Se trata de una guía operativa, no de un sustituto de un profesional de calidad cualificado, un estándar de inspección acordado ni los términos de su contrato de compra.
Empiece por la decisión, no por el número de AQL.
Los equipos suelen empezar copiando tres números de gravedad de un informe antiguo. Esto invierte el proceso. Primero, defina la decisión que debe respaldar la inspección. Una inspección previa al envío puede determinar si un lote de producción se libera, se retiene para su clasificación, se reprocesa o se remite a revisión por parte del comprador. El plan de muestreo seleccionado debe servir para tomar esa decisión.
Separe el control del proceso de la aceptación del lote.
Las verificaciones en línea ayudan a la fábrica a detectar desviaciones mientras aún se pueden corregir. El muestreo de aceptación final evalúa un lote definido cerca del envío. Ninguno de los dos métodos puede reemplazar al otro. Una línea de costura estable aún puede producir errores de empaquetado mixtos, mientras que una muestra final que pase la prueba no demuestra que todos los procesos anteriores se hayan controlado.
Tratar AQL como un insumo contractual
Registre en el archivo de compra o inspección el estándar o esquema aprobado por el comprador, la edición, el nivel de inspección, el tamaño del lote, la base de muestreo y la regla de aceptación o rechazo. No solicite al inspector que seleccione estos parámetros comerciales después de su llegada. La lista actual de normas danesas para ISO 2859-1:2026 describe planes de muestreo de atributos simples, dobles y múltiples, indexados por un límite de calidad de aceptación. También explica que el sistema equilibra la presión por la calidad del proceso con los límites de riesgo para el consumidor. Esta página no autoriza al comprador a inventar un tamaño de muestra de memoria.
Defina el lote de inspección antes de seleccionar las cajas.
El resultado de una muestra pertenece a un lote específico. Si la definición del lote cambia, es posible que el resultado ya no respalde la misma decisión de liberación. El registro de inspección debe identificar la orden de compra, el estilo, el color, el tamaño, la ubicación de producción, la cantidad completada y la gama de cajas disponibles.
Mantener visibles los grupos materialmente diferentes
Los distintos tejidos, fórmulas de lavado, programas de decoración, cierres o fechas de producción pueden conllevar riesgos diferentes. Decida si forman lotes separados o si requieren una representación proporcional en un solo lote. No permita que una gama de colores amplia y sencilla oculte una gama de colores pequeña pero de alto riesgo dentro de la muestra.
Conciliar cantidades físicas y del sistema
El recuento de cajas, la lista de empaque, el estado de finalización de fábrica y las unidades físicamente disponibles deben coincidir. Si solo se ha completado una parte del pedido, registre este hecho. Un resultado basado en un lote parcial no debe autorizar automáticamente la producción posterior que nunca estuvo disponible para su selección.
Una identificación de lote rigurosa complementa la ruta de trazabilidad utilizada durante una auditoría de un día en una fábrica de sombreros : ambos controles preguntan si los productos físicos y los registros se refieren al mismo pedido.
Congele la línea base del producto que utilizará el inspector.
Un inspector no puede clasificar una desviación a menos que la condición esperada sea clara. Proporcione la especificación aprobada más reciente, la tabla de medidas, la lista de materiales, las referencias de color, la revisión del diseño, las instrucciones de embalaje y el estado de la muestra aprobada. Cada archivo debe incluir un identificador o la fecha de revisión.
Vincule los registros de aprobación en lugar de enviar archivos sueltos.
El expediente de liberación de la muestra de preproducción debe identificar la línea base aprobada, mientras que el registro de cambios de ingeniería explica las desviaciones aprobadas posteriores a dicha liberación. El inspector necesita ambos. Un paquete técnico antiguo junto a una muestra nueva genera controversia, no establece un estándar.
Resolver el lenguaje subjetivo antes de la inspección
Palabras como limpio, centrado, suave o de primera calidad no bastan por sí solas. Añada tolerancias medibles, fotos de los límites o muestras comparativas firmadas cuando la apariencia sea importante. Para acabados lavados y efectos artesanales, defina el rango aceptable en lugar de pretender que cada unidad será idéntica.
Crear una biblioteca de defectos específica para sombreros
Una lista de verificación genérica para prendas de vestir no contempla las interacciones que definen el ajuste y la apariencia de la gorra. Cree la biblioteca en función de la familia de productos y su construcción. Cada entrada de defecto debe incluir un nombre, ubicación, método de inspección, gravedad, ejemplo de límites y la fotografía requerida.
Cubrir defectos visuales y de construcción
Las comprobaciones visuales pueden incluir manchas, inconsistencia de color fuera del rango aprobado, distorsión del panel, asimetría, arrugas y daños visibles por la aguja. Las comprobaciones de confección pueden incluir costuras abiertas, puntadas saltadas, bandas de sudor sueltas, bordes afilados, ojales rotos y fallos en el cierre. Las comprobaciones de medición deben identificar la dimensión, el método, la tolerancia y el requisito de acondicionamiento.
Inspeccione la decoración como un sistema.
Los bordados, parches, estampados, pedrería y emblemas metálicos requieren evidencia diferente. Verifique la ubicación, orientación, dimensiones, densidad o cobertura, hilos sueltos, exposición del soporte, acabado de los bordes y seguridad de la fijación. La aprobación técnica de la puntada debe permanecer vinculada al registro de bordado aprobado, mientras que la aprobación de derechos permanece en el archivo de autorización de la obra de arte por separado. La aprobación de calidad no prueba el permiso para usar una obra de arte.
Incluir la precisión del empaque y del surtido
Una tapa en buen estado dentro de una bolsa de plástico, caja o surtido de tamaño incorrecto sigue siendo un fallo comercial. Verifique las etiquetas colgantes, las etiquetas de cuidado, los códigos de barras, las marcas de la caja, la cantidad, la proporción de color y tamaño y el embalaje protector con respecto al embalaje aprobado. Indique si los errores de embalaje se contabilizan por unidad, por paquete interior o por caja.
Asignar clases de defectos por consecuencia
La gravedad debe reflejar la consecuencia del defecto, no la rapidez con la que se pueda reparar. Un registro de defectos normalmente distingue entre problemas que generan un riesgo inaceptable para la seguridad o la ley, problemas que hacen que el producto sea inutilizable o prácticamente invendible, y desviaciones menores que no afectan la función prevista. Utilice la terminología acordada en el contrato de inspección.
Escribe preguntas de clasificación
Para cada defecto, pregúntese: ¿puede utilizarse el artículo de forma segura?; ¿cumple con la identidad y función aprobadas?; ¿lo rechazaría un comprador razonable a precio completo?; ¿puede corregirse sin generar un nuevo riesgo?; y ¿afecta el problema a una sola unidad o indica un fallo sistemático del proceso? Estas preguntas facilitan la repetición de las decisiones sobre la gravedad del defecto.
Controlar las disputas fronterizas
Cree fotografías comparativas que muestren un límite aceptable y un ejemplo inaceptable. Indique el área del producto, la distancia de visualización, la iluminación y la manipulación permitida durante la inspección. Cuando el inspector detecte una nueva anomalía, exija que se derive a una nueva categoría en lugar de simplemente colocarla en la etiqueta anterior más cercana.
Bloquear el esquema de muestreo y el método de selección aleatoria.
El comprador o el profesional de calidad designado debe seleccionar el esquema que mejor se ajuste al riesgo comercial y al contrato. Registre la fuente y la versión utilizada. La descripción general de la norma ISO 28590:2017 del organismo de normalización senegalés explica que la familia ISO 2859 contiene diferentes sistemas de muestreo de atributos y proporciona orientación para elegir un sistema de inspección adecuado. Por ello, la instrucción «utilizar AQL» no es completa.
No publique copias de las tablas de muestreo en el pedido de compra.
Una captura de pantalla desvinculada de su estándar puede omitir reglas de conmutación, notas o cambios de edición. En su lugar, indique el estándar acordado o el procedimiento controlado del comprador y mantenga material de referencia autorizado o con licencia a disposición del equipo de inspección. Registre el código calculado, el tamaño de la muestra y los criterios de aceptación en el informe de ese lote.
Proteger la selección aleatoria
Las cajas deben seleccionarse teniendo en cuenta las posiciones accesibles, las zonas de paletización, los tiempos de producción y las variantes pertinentes. La fábrica no debe presentar una «muestra de inspección» preparada. Registre qué cajas se abrieron y cómo se seleccionaron las unidades. Si las cajas son inaccesibles, anote la limitación antes de tomar una decisión de liberación.
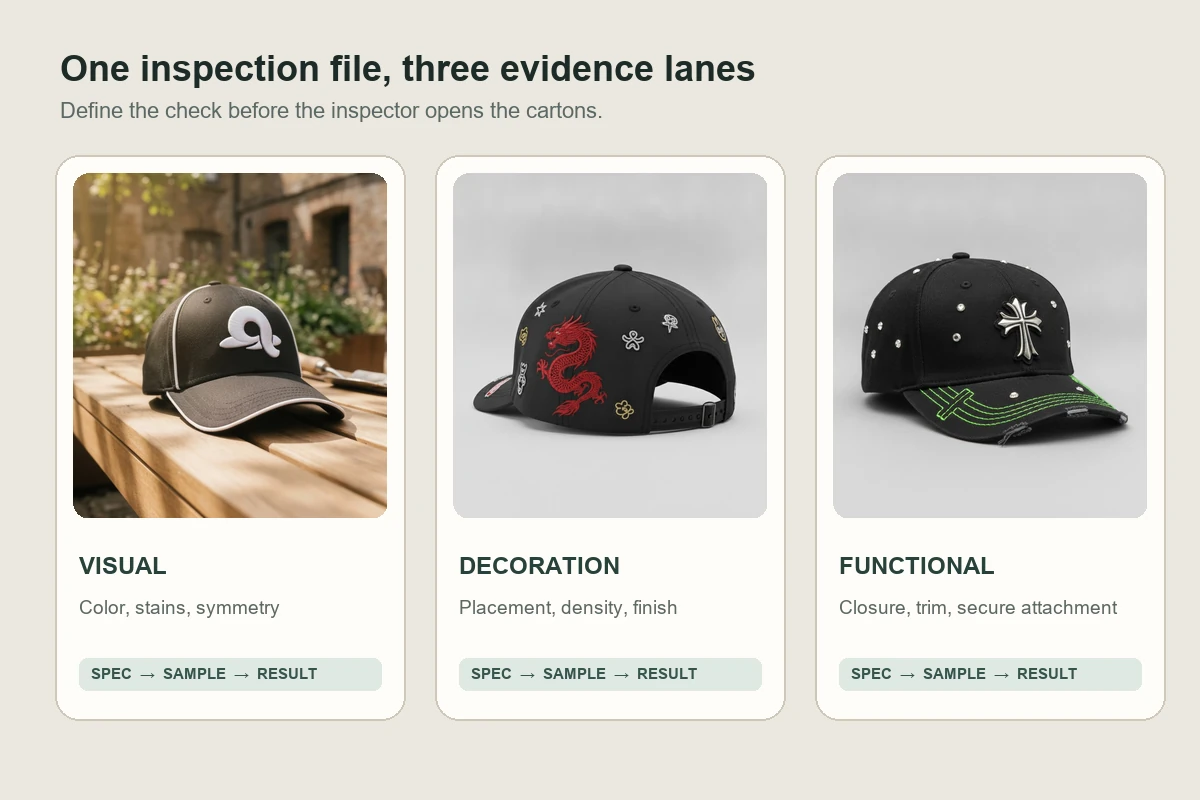
Cree tres carriles de evidencia
Organice la lista de verificación de manera que cada observación se ubique en una categoría visible: visual, dimensional y funcional. La decoración y el empaque pueden ser subcategorías cuando el riesgo del producto lo justifique.
evidencia visual
Indique fotografías generales y de primer plano, iluminación uniforme y una referencia de escala cuando sea útil. Fotografie tanto la construcción conforme como cada defecto contabilizado. Un recuento total de defectos sin vinculación de imágenes dificulta su revisión remota.
Evidencia dimensional
Indique la herramienta de medición, los puntos de medición, la cantidad de muestras y la fuente de tolerancia. Conserve las lecturas reales, no solo la etiqueta de aprobación. Para una familia de productos, conecte la tabla de medición actual al sistema de especificaciones cruzadas controlado para evitar desviaciones en los métodos entre siluetas similares.
Evidencia funcional
Defina la acción y el resultado esperado: accionar un cierre a presión, comprobar el cierre de velcro, probar una hebilla, inspeccionar bordes afilados, verificar un adorno desmontable o confirmar que una etiqueta permanece legible. No describa una prueba destructiva a menos que se haya acordado el método, la cantidad y la disposición de las unidades probadas.
Establecer reglas para defectos repetidos y sistémicos
Un total numérico puede ocultar un patrón. Cinco hilos aislados no representan la misma causa que cinco emblemas que giran en la misma dirección. Se requiere que el inspector señale la agrupación por caja, color, operario, cabezal de decoración, lote de componentes o tiempo de producción.
Aumentar la evidencia del patrón
Cuando se detecte un patrón, amplíe la investigación según el procedimiento acordado, aísle el inventario afectado y compare los registros del proceso. La respuesta puede incluir la clasificación, el reprocesamiento, el muestreo adicional o la retención por parte del comprador. No reemplace silenciosamente las unidades de muestra defectuosas y continúe contando.
Conectar los hallazgos con el aprendizaje de los proveedores
Los resultados de la inspección deben servir de base para la próxima evaluación del desempeño del proveedor . Es importante hacer un seguimiento de los defectos recurrentes, el tiempo de respuesta, la calidad de la contención y la eficacia de las acciones correctivas. Esto convierte los informes en evidencia longitudinal en lugar de una carpeta con archivos PDF inconexos.
Defina la puerta de liberación previa al envío
El informe debe concluir con una decisión, no solo con observaciones. Utilice resultados controlados como la liberación, la liberación condicional por parte de la autoridad del comprador designada, la retención para revisión, la reelaboración y la reinspección, o el rechazo según los términos de compra.
Separar la recomendación del inspector de la autoridad del comprador
El inspector registra las pruebas y aplica la norma acordada. El contrato debe especificar quién puede aprobar una excepción, qué pruebas se requieren y si la aprobación se aplica a todo el lote o a un subconjunto definido. Una solicitud de fábrica para “enviar primero y corregir la próxima vez” no constituye un registro de liberación.
Impida el envío mientras el estado no esté resuelto.
Vincule la decisión de calidad con los controles de almacén y logística. Las cajas retenidas requieren identificación visible, autorización de carga restringida y conciliación de cantidades. Si se produce una corrección, cree un nuevo estado y conserve el informe original; no sobrescriba el historial.
Utilice una lista de verificación completa del archivo de inspección.
- Orden de compra, estilo, color, tamaño e identificación del lote.
- Cantidad pedida, completada, empaquetada y disponible.
- Especificaciones, muestras y referencias de revisión aprobadas.
- Esquema de muestreo, edición, nivel de inspección y plan calculado.
- Biblioteca de defectos con ejemplos de gravedad y límites.
- Referencias de registros y cajas seleccionadas al azar.
- Resultados visuales, dimensionales, funcionales y de embalaje.
- Fotografías vinculadas a los hallazgos contabilizados.
- Observaciones de patrones o riesgos sistémicos.
- Disposición, autorización de liberación y cualquier requisito de reinspección.
Preguntas que debe enviar antes de reservar la inspección.
- ¿Qué lote exacto estará terminado y accesible?
- ¿Qué archivos controlados utilizará el inspector?
- ¿Qué norma de muestreo, procedimiento de compra y edición se aplican?
- ¿Cómo se aprueban las clases de defectos y los ejemplos de límites?
- ¿Quién puede modificar el plan o aprobar una excepción?
- ¿Cómo se impide la carga de las cajas retenidas?
- ¿Qué desencadena la clasificación, la reelaboración o la reinspección?
- ¿Dónde se almacenarán las mediciones originales y las fotografías?
El plan de inspección debe ser reutilizable, no genérico.
Un plan reutilizable mantiene su gobernanza, pero modifica sus controles específicos para cada producto. La misma estructura de archivos puede servir para gorras de béisbol, sombreros de pescador y gorros de lana, mientras que sus puntos de medición, riesgos de decoración y controles funcionales permanecen distintos.
El plan de inspección AQL más riguroso para sombreros no garantiza cero defectos. Crea trazabilidad desde el producto aprobado hasta la muestra seleccionada, desde cada hallazgo hasta una gravedad definida, y desde el informe hasta una decisión de envío específica. Si se establece esta cadena antes del día de la inspección, el informe final se convierte en un control ejecutable en lugar de un debate de última hora.





