


AQLの結果は、サンプリング対象、欠陥とみなされる項目、出荷承認権限を持つ担当者が全員把握している場合にのみ有効です。これらの決定事項がなければ、購入者は洗練された検査報告書を受け取っても、商業的な疑問、つまり「これらの段ボール箱は出荷できるのか?」という問いに対する答えは得られないままになってしまいます。
実用的な帽子用AQL検査計画は、発注書、承認済み製品基準、ロット識別情報、サンプリング計画、欠陥ライブラリ、およびリリース権限を連携させるものです。これは、サンプルをすべての製品が完璧であることの証明にするものではありません。限定的な検査でロットの判定を行うための一貫したルールを作成し、その判定の根拠となる証拠を記録するものです。
このガイドは、最終検査前にブランドチームがそのルールを構築する方法を示しています。これは運用上のガイダンスであり、資格のある品質専門家、合意された検査基準、または購入契約の条項に代わるものではありません。
AQLの数値ではなく、決定から始めましょう。
チームは、古いレポートから3つの重大度番号をコピーすることから始めることが多い。これはプロセスを逆にする行為だ。まず、検査が裏付けるべき決定事項を明確に定義する必要がある。出荷前検査では、生産ロットを出荷するか、選別のために保留するか、再加工するか、あるいはバイヤーによるレビューのためにエスカレーションするかを決定する。選択したサンプリング計画は、その決定事項に沿ったものでなければならない。
工程管理とロット受入を分離する
インライン検査は、工場が作業のずれを早期に発見し、修正できるようにするのに役立ちます。最終受入サンプリングは、出荷直前に特定のロットを評価します。どちらか一方を他方の代わりにすることはできません。安定した縫製ラインでも梱包ミスが発生する可能性があり、最終サンプルに合格したからといって、それまでのすべての工程が適切に管理されていたとは限りません。
AQLを契約上の入力として扱う
購入ファイルまたは検査ファイルには、指定された規格または購入者が承認したスキーム、版、検査レベル、ロットサイズ、サンプル基準、および合否判定ルールを記録してください。検査員が到着後にこれらの商業設定を選択するよう依頼しないでください。ISO 2859-1:2026の現在のデンマーク規格リストには、合格品質限界によってインデックス付けされた単一、二重、および複数の属性サンプリング計画が記載されています。また、このシステムはプロセス品質への圧力と消費者リスクの制限とのバランスを取っていることも説明されています。このページでは、購入者が記憶に基づいてサンプルサイズを考案することを許可していません。
カートンを選択する前に検査ロットを定義する
サンプリング結果は特定のロットに帰属します。ロットの定義が変更された場合、その結果は以前の出荷決定を裏付ける根拠とならなくなる可能性があります。検査記録には、発注書、スタイル、色、サイズ、製造場所、完成数量、および使用可能なカートン範囲を明記する必要があります。
物質的に異なるグループを可視化する
異なる生地、洗濯方法、装飾プログラム、留め具、または製造日によって、リスクは異なる場合があります。それらを別々のロットとして扱うか、1つのロットに比例配分して含めるかを判断してください。サンプルの中に、小さくてもリスクの高いカラーウェイが隠れてしまわないよう注意してください。
物理量とシステム量を整合させる
カートン数、梱包明細書、工場出荷完了証明書、および実際に利用可能な数量は一致している必要があります。注文の一部のみが完了している場合は、その旨を記録してください。部分的なロットに基づいた結果によって、選択対象に含まれていなかった後続の生産品が、何の予告もなく出荷されてしまうようなことがあってはなりません。
厳格なロット識別は、1日かけて実施される帽子工場監査で使用されるトレーサビリティ手法を補完するものであり、どちらの管理方法も、現物と記録が同じ注文に関するものであるかどうかを確認する。
検査員が使用する製品の基準値を固定する
検査員は、想定される状態が明確でない限り、逸脱を分類することはできません。最新の承認済み仕様書、寸法表、部品表、カラーリファレンス、アートワークの改訂版、梱包指示書、および承認済みサンプルステータスを提供してください。各ファイルには、識別子または改訂日を記載してください。
バラバラのファイルを送る代わりに、承認記録へのリンクを送る
試作サンプルリリース文書には承認済みの基準値が記載され、エンジニアリング変更ログにはそのリリース後に承認された変更点が説明されている必要があります。検査官は両方を必要とします。新しいサンプルの横に古い技術資料があると、標準ではなく議論の種になります。
検査前に主観的な表現を解消する
「清潔」「中心が揃っている」「柔らかな」「高級感がある」といった言葉だけでは不十分です。外観が重要な場合は、測定可能な許容範囲、境界写真、署名入りの比較サンプルなどを添えてください。ウォッシュ加工や手作り風の仕上げの場合は、すべての製品が同一であると仮定するのではなく、許容範囲を明確に定義してください。
帽子に特化した欠陥ライブラリを構築する
一般的な衣料品チェックリストでは、キャップのフィット感や外観を左右する相互作用が考慮されていません。製品ファミリーと構造に基づいてライブラリを構築してください。各欠陥項目には、名称、場所、検査方法、重大度、境界例、および必要な写真を含める必要があります。
外観および構造上の欠陥をカバーする
目視検査では、染み、承認範囲外の色合いの不均一性、パネルの歪み、非対称性、しわ、針の損傷などが確認できる。縫製検査では、縫い目の開き、縫い目の飛び、汗止めバンドの緩み、縁の鋭利さ、ハトメの破損、留め具の不具合などが確認できる。寸法検査では、寸法、測定方法、許容誤差、および調整要件を特定する必要がある。
装飾をシステムとして検査する
刺繍、ワッペン、プリント、ラインストーン、金属製エンブレムにはそれぞれ異なる証拠が必要です。配置、向き、寸法、密度またはカバー率、糸のほつれ、裏地の露出、端の仕上げ、取り付けの安全性を確認してください。技術的なステッチの承認は承認済みの刺繍縫製記録に紐づけられ、権利の承認は別のアートワーク承認ファイルに保管されます。品質承認はアートワークの使用許可を証明するものではありません。
パッケージと品揃えの正確性を含める
良質なキャップであっても、ポリ袋、カートン、またはサイズの組み合わせが間違っていると、販売上の失敗となります。ハングタグ、ケアラベル、バーコード、カートンマーク、数量、色とサイズの比率、および保護梱包を、承認された梱包内容と照合してください。梱包ミスは、個数単位、内装パック単位、またはカートン単位のいずれでカウントされるかを明記してください。
結果に基づいて欠陥クラスを割り当てる
欠陥の重大度は、修復の速さではなく、欠陥がもたらす結果を反映するべきです。欠陥ライブラリは通常、許容できない安全上または法的なリスクを生じさせる問題、製品を使用不能または販売不能にする問題、および意図された機能を損なわない軽微な逸脱を区別します。検査契約で合意された用語を使用してください。
分類問題を作成する
それぞれの欠陥について、以下の点を問いかけてください。その製品は安全に使用できるか。承認された仕様と機能を満たしているか。合理的な購入者であれば、定価で購入しても拒否するだろうか。新たなリスクを生じさせることなく修正できるか。問題は単一の製品に影響するものか、それとも体系的なプロセス上の不具合を示しているか。これらの質問をすることで、重大度に関する判断の再現性を高めることができます。
境界紛争の支配権
許容範囲を示す写真と、不合格となる例を示す写真をペアで作成してください。検査時に許可される製品領域、視認距離、照明、および操作方法を明記してください。検査員が新たな問題を発見した場合は、既存のラベルに無理やり当てはめるのではなく、エスカレーションを要求してください。
サンプリング方式とランダム選択方法を固定する
購入者または任命された品質担当者は、商業リスクと契約に適合する方式を選択する必要があります。使用した情報源とバージョンを記録してください。セネガルの標準化団体によるISO 28590:2017の概要では、ISO 2859ファミリーにはさまざまな属性サンプリングシステムが含まれており、適切な検査システムを選択するためのガイダンスが提供されていると説明されています。そのため、「AQLを使用する」という指示だけでは不十分です。
購入注文書にコピーしたサンプリング表を掲載しないでください。
標準規格から切り離されたスクリーンショットでは、切り替えルール、注記、または版の変更が省略されている可能性があります。代わりに、合意された標準規格または管理された購入者手順を明記し、ライセンスまたは承認された参照資料を検査チームが利用できるように保管してください。計算されたコード、サンプルサイズ、および合格基準を、当該ロットのレポートに記録してください。
ランダム選択を保護する
カートンは、アクセス可能な位置、パレットゾーン、生産時間、および関連するバリエーション全体から選択する必要があります。工場は、あらかじめ用意された「検査サンプル」を提示してはなりません。どのカートンが開けられたか、そしてどのようにユニットが選択されたかを記録してください。カートンにアクセスできない場合は、出荷決定を行う前にその制限事項をメモしてください。
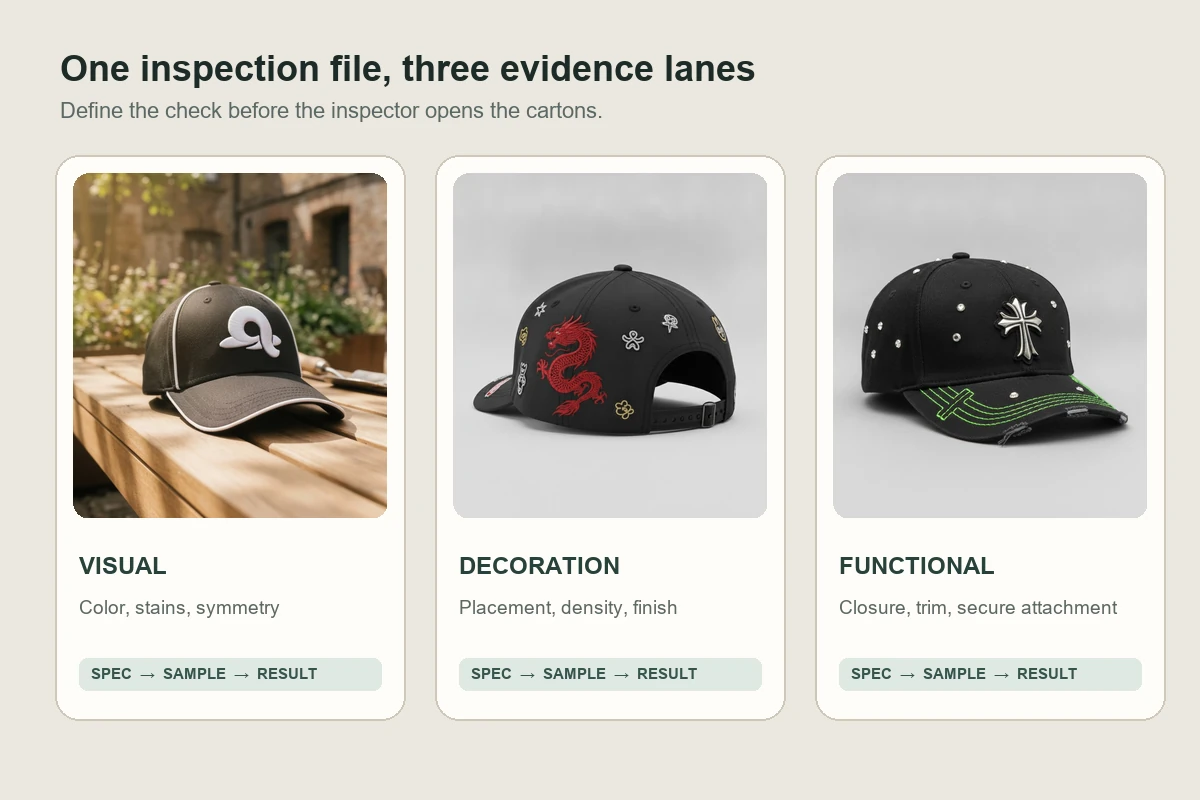
証拠提出レーンを3つ作成する
チェックリストを整理し、すべての観察項目が視覚、寸法、機能という明確な項目に分類されるようにしてください。製品のリスクに応じて、装飾や包装をサブ項目として追加することも可能です。
視覚的証拠
全体像と詳細写真、一貫した照明、必要に応じて縮尺を示す目盛りを明記してください。適合している構造物と、数えられた各欠陥の両方を撮影してください。画像と紐づけられていない欠陥の総数は、遠隔での確認が困難です。
次元的証拠
測定ツール、測定点、サンプル数量、許容誤差の出典を明記してください。合格判定だけでなく、実際の測定値も記録してください。製品ファミリーの場合は、現在の測定チャートを管理対象の クロススタイル仕様システムに接続し、類似したシルエット間で測定方法がずれないようにしてください。
機能的証拠
実施する動作と期待される結果を定義してください。例えば、スナップバッククロージャーの開閉動作、面ファスナーの嵌合確認、バックルのテスト、鋭利なエッジの検査、取り外し可能なトリムの検証、ラベルの判読性の確認などです。破壊試験については、試験方法、数量、試験対象物の処分方法が合意されていない限り、記述しないでください。
繰り返し発生する欠陥やシステム的な欠陥に対するルールを設定する
数値的な合計値だけではパターンを隠してしまう可能性があります。5本の糸の端が孤立している状態と、5つのエンブレムが同じ方向に回転している状態は、原因が異なります。検査員には、カートン、色、作業者、装飾ヘッド、部品ロット、または製造時間ごとにクラスター化をフラグ付けするよう求めてください。
パターン証拠をエスカレートさせる
異常なパターンが見られた場合は、合意された手順に従って調査を拡大し、影響を受けた在庫を隔離して、工程記録を比較してください。対応策としては、選別、再加工、追加サンプリング、または購入者による保留などが考えられます。不良サンプルをひっそりと交換して、そのままカウントを続けることは絶対にしないでください。
調査結果をサプライヤーの学習に結びつける
検査結果は、次回のサプライヤー業績評価に反映されるべきです。繰り返し発生する欠陥、対応時間、封じ込め品質、是正措置の有効性を追跡しましょう。これにより、報告書はばらばらのPDFファイルの集まりではなく、長期的な証拠となります。
出荷前リリースゲートを定義する
報告書は、単なる観察結果ではなく、決定事項で締めくくるべきです。承認、指定購入者による条件付き承認、審査保留、再加工および再検査、または購入条件に基づく不承認といった、管理された結果を使用してください。
購入者の権限とは別に、検査官の勧告
検査官は証拠を記録し、合意された規則を適用する。契約書には、例外を承認できる者、必要な証拠、承認がロット全体に適用されるか、特定のサブセットに適用されるかを明記する必要がある。「先に出荷して、次回修正する」という工場からの依頼は、リリース記録とはみなされない。
ステータスが未解決の間は出荷を停止してください
品質に関する決定事項を倉庫および物流管理に紐付けてください。保留中のカートンには、目に見える識別表示、積載権限の制限、数量照合が必要です。再作業が発生した場合は、新しいステータスを作成し、元のレポートを保持してください。履歴を上書きしないでください。
完全な検査ファイルチェックリストを使用する
- 発注書、スタイル、色、サイズ、ロット番号。
- 注文数量、完了数量、梱包済み数量、在庫あり数量。
- 承認済みの仕様書、サンプル、および改訂版の参照情報。
- サンプリング方式、版、検査レベル、および計算された計画を指定します。
- 重大度と境界の例を含む欠陥ライブラリ。
- ランダム選択記録およびカートン参照番号。
- 視覚的、寸法的、機能的、そしてパッケージングに関する結果。
- 集計された発見物に関連付けられた写真。
- パターンまたはシステムリスクに関する観察結果。
- 処分、釈放権限、および再検査の要件。
検査予約前に送るべき質問
- 具体的にどの区画が完成し、利用可能になるのでしょうか?
- 検査官はどの管理ファイルを使用するのでしょうか?
- どのサンプリング基準または購入者手順および版が適用されますか?
- 欠陥クラスと境界例はどのように承認されるのですか?
- 誰が計画を変更したり、例外を承認したりできるのか?
- 保留中の段ボール箱は、どのように積み込みを阻止されるのですか?
- 仕分け、再作業、再検査のきっかけとなるものは何ですか?
- 生の測定データや写真はどこに保存されますか?
検査計画は汎用的なものではなく、再利用可能なものにする。
再利用可能な設計図は、そのガバナンス構造を維持しつつ、製品固有のチェック項目を変更する。同じファイル構造で野球帽、バケットハット、ニット帽などに対応できる一方、それぞれの測定ポイント、装飾上のリスク、機能チェックは個別に設定される。
最も厳格な帽子製造業のAQL検査計画は、欠陥ゼロを約束するものではありません。承認された製品から選定されたサンプルへ、各発見事項から定義された重大度へ、そして報告書から出荷決定に至るまでのトレーサビリティを確立します。検査日前にこの連鎖を構築しておけば、最終報告書は最終段階での議論ではなく、実行可能な管理手段となります。





